传感器灌封发软起泡怎么排查?汉司MegaCast 6086聚氨酯实测
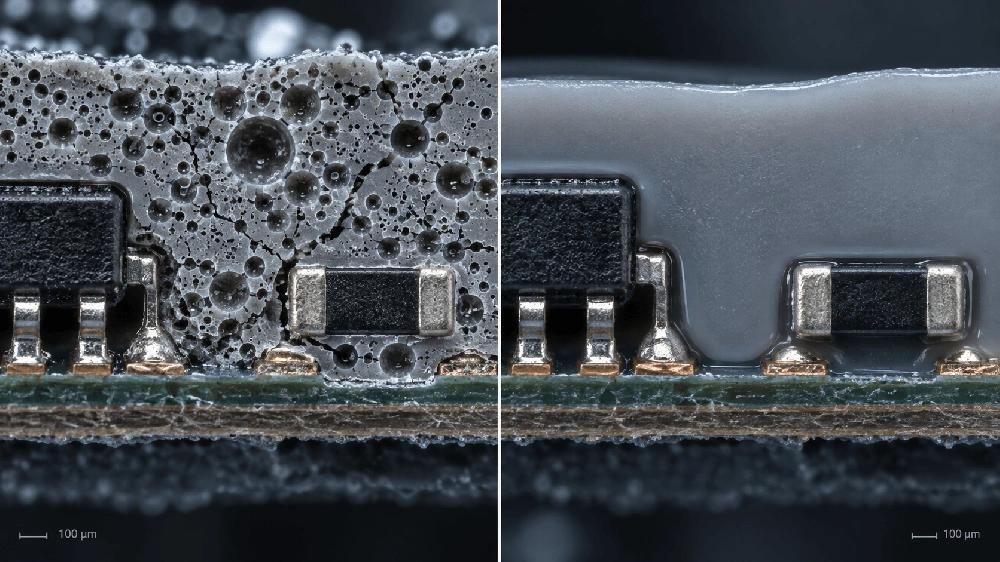
在汽车电控、传感器以及电源模块的灌封流水线上,负责打胶的师傅和工艺员最怕遇到两件事:一是脱模后胶层表面软趴趴的甚至粘手,手指按上去凹陷回弹差;二是拿美工刀把不良品切开,断面跟发糕一样密密麻麻全是小孔。遇到这种情况,大家往往起初归咎于胶水质量不行,找厂家退换。但把样品送去实验室复检,各项力学和绝缘指标其实都没问题。为了摸清发软起泡的毛病,我们在车间现场跟踪了整条注胶线,选用汉司品牌的车规级双组份聚氨酯灌封胶进行工艺验证,发现真正的根子都在料缸脱泡、主剂沉淀和微量水汽这些极易被忽视的实操细节上。
| 关键工艺与性能指标 | 车间不规范操作/普通胶 | 汉司MegaCast 6086规范工艺 |
|---|---|---|
| 主剂沉淀处理 | 直接插管抽取(填料沉底,出胶发软) | 铲底翻松后搅拌,密度复核±0.05g/cm³ |
| 料缸真空脱泡参数 | 常压搅拌或抽真空<10分钟(截面气孔多) | -0.1MPa抽真空脱泡30~60分钟,开搅拌必抽真空 |
| 固化烘烤温度控制 | 急于赶工开到90℃~100℃(剧烈放热鼓包) | 烘箱控制在80℃以内平稳交联,内应力小 |
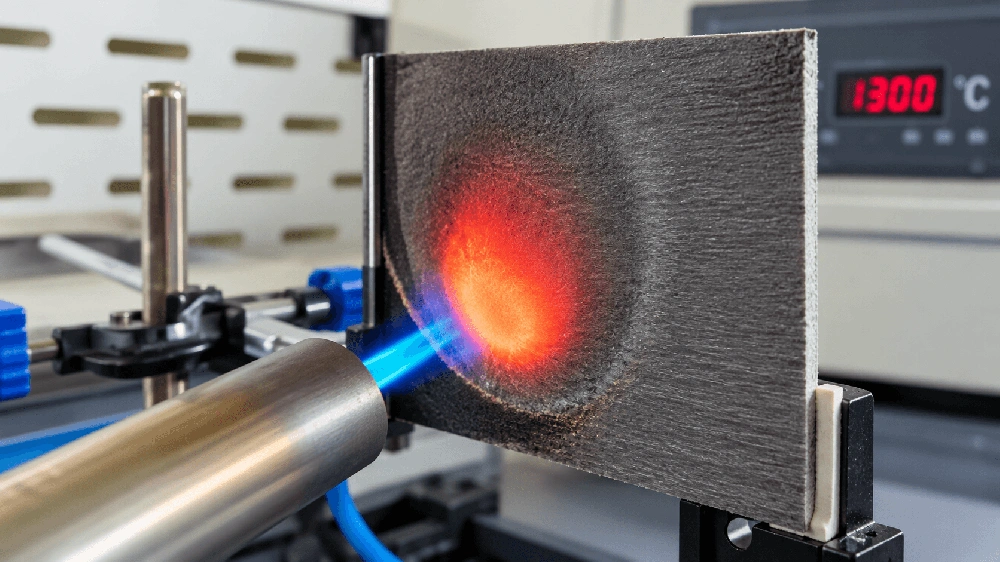
| 车规阻燃与耐温认证 | 无黄卡认证,长期耐温仅100℃左右 | UL94 V-0黄卡(1.5mm),RTI 130耐温认证 |
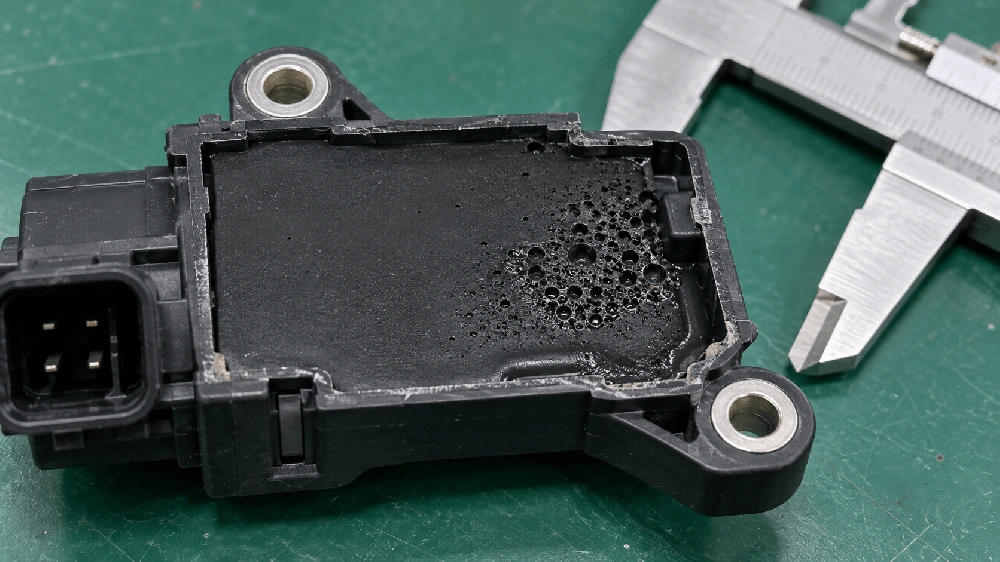
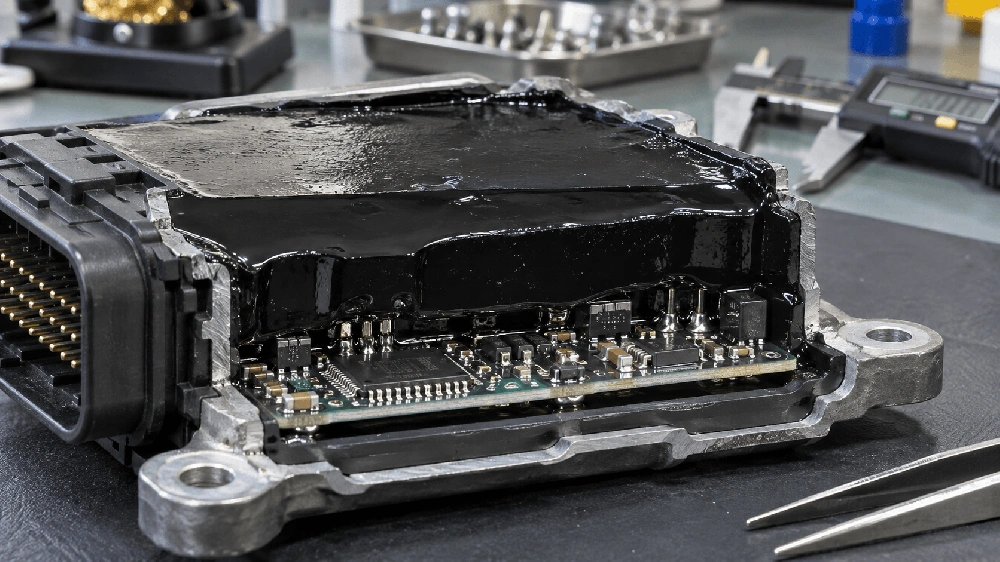
使用双组份注胶机对汽车传感器外壳实施汉司MegaCast 6086聚氨酯灌封与样块切片检验
聚氨酯固化全靠异氰酸酯与多元醇反应。但异氰酸酯极其容易跟微量水分子起副反应,生成大量二氧化碳气体并消耗固化剂。只要哪个环节带入一点点水分,胶水就会释放CO2憋成密孔,同时因有效配比失调导致胶体表面发粘发软。
聚氨酯灌封车间防发软起泡的推荐操作要点:
主剂先铲底再搅拌。聚氨酯主剂里添加了大量重质导热矿物粉,静置久了沉在桶底结成硬块。加料前必须先拿长柄刮铲探到底部,把沉淀层铲起翻松,开动搅拌机搅拌均匀。用100ml标准密度杯取样称重,实测密度落在原厂出厂检验单(COA)数值±0.05g/cm³以内,才准抽入机台料缸。
料缸真空度抽足30分钟。加料入机后,料缸真空度务必拉到-0.1MPa(约50mbar),踏踏实实脱泡30到60分钟。在料缸里开启搅拌时必须同步开启抽真空,严禁单开搅拌不抽真空,否则叶片高速旋转会把上方空气卷进胶水。料缸呼吸进气口必须装配变色硅胶干燥罐。
塑料外壳预热烘烤去水汽。像PA尼龙、PBT这类工程塑料外壳吸湿能力很强。灌胶前务必把外壳放入烘箱预热烘烤(建议60℃烘烤2小时,或80℃烘烤1小时),把塑料吸附的潮气烘干。注胶时将待灌工件保持40℃到50℃余温,胶水一流进去接触热件瞬间变稀,不仅渗透快,还能防止外壁冷凝水汽引发贴壁发泡。
注胶由低向高推进,烘烤固化别超80℃。胶枪别从正上方猛冲直浇,应将枪头伸入腔体低洼处慢速出胶,让胶液像涨潮一样由下往上把死角空气顶出。注胶完成后进烘箱固化,温度建议控制在80℃以内。温度过高化学反应剧烈加速,放热失控容易造成内部微量气体急剧胀大导致鼓包,还会大幅增加收缩内应力。
聚氨酯灌封现场常见疑问解答:
问:样块切开截面全是细密小孔,为什么表层摸着还软?
答:这是典型的水分子参与了副反应。B组分里的异氰酸酯遇到水,不仅放出大量二氧化碳气体憋在内部形成小孔,还会白白消耗掉固化剂,导致主剂和固化剂有效配比失衡,剩下的胶水交联不充分,摸上去自然软塌塌、粘手拉丝。空气热膨胀系数是胶体的十几倍,带气泡的产品装车后经历冷热温差,气泡反复胀缩容易挤裂周边的细小Pin脚和芯片焊点。
问:固化剂放久了发浑或者出现白色沉淀,还能加热溶解继续用吗?
答:严禁使用。正常的固化剂像食用油一样清亮透明。一旦变浑或出现白色絮状沉淀,说明它已经受潮或者受冻自聚结晶了,有效化学基团已经失效,强行加热也无法还原,打进产品必定造成大面积不固化,必须报废换新料。
问:气泡全卡在变压器线圈和电路板底部死角,怎么解决?
答:这属于结构困气。常温下胶水偏稠,把死角里的原有空气扣在里面了。两个现场对策:一是灌胶前把工件放烘箱预热到40℃到50℃,利用工件余温让胶水一碰就变稀,快速钻进死角;二是改由低洼处慢速出胶,自底向上平稳推胶排气。内部结构极为狭窄复杂的精密深腔件,建议放进真空箱内进行真空灌胶。