汽车传感器灌封外壳脱胶怎么解决?聊聊汉司MegaCast 6086
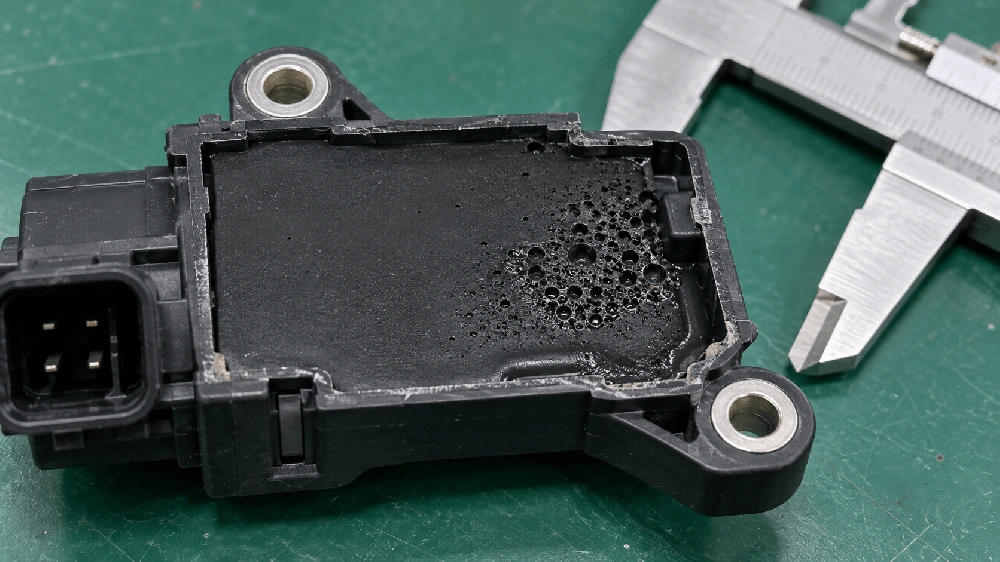
在汽车电子控制器、传感器和新能源三电模块的试产试装中,硬件结构工程师和工艺技术员经常踩到的一个力学陷阱:新开模的外壳装上PCB板,注胶固化后送进老化箱做-40~125℃冷热冲击试验。几百个循环测下来,要么外壳接缝处胶层脱开漏气、IP67气密直接报废,要么剖切或者X-Ray透视发现板子上的MLCC陶瓷电容被拉裂、细小Pin脚脱焊断路。车间往往首先怀疑是灌封胶韧性不足,但我们调取多批次失效样件解剖后发现,这类开裂与脱胶,十有八九是前期结构设计在胶厚过渡、基材亲和力以及排气通道上留下了硬伤。
为了在研发阶段把这些应力拉裂和脱胶隐患卡在图纸上,我们结合车规级双组份聚氨酯灌封胶汉司MegaCast 6086ZR/B(UL94 V-0阻燃、具备优异低温弹性的车规主力材料)的产线实测经验,系统梳理了电子灌封必须避开的4大结构禁忌,并整理出金属与塑料基材附着力红黑榜,供结构设计与打样时对照复核。
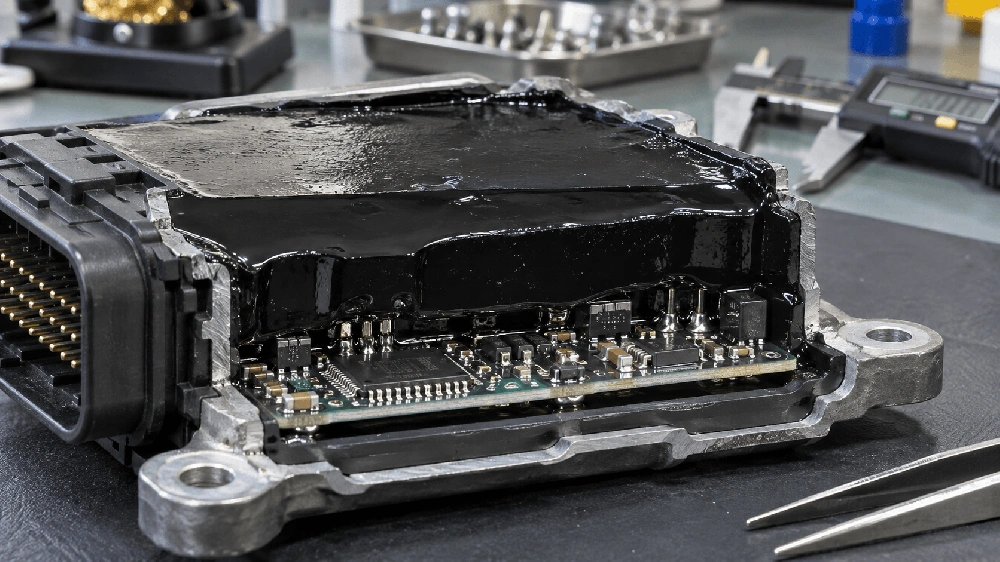
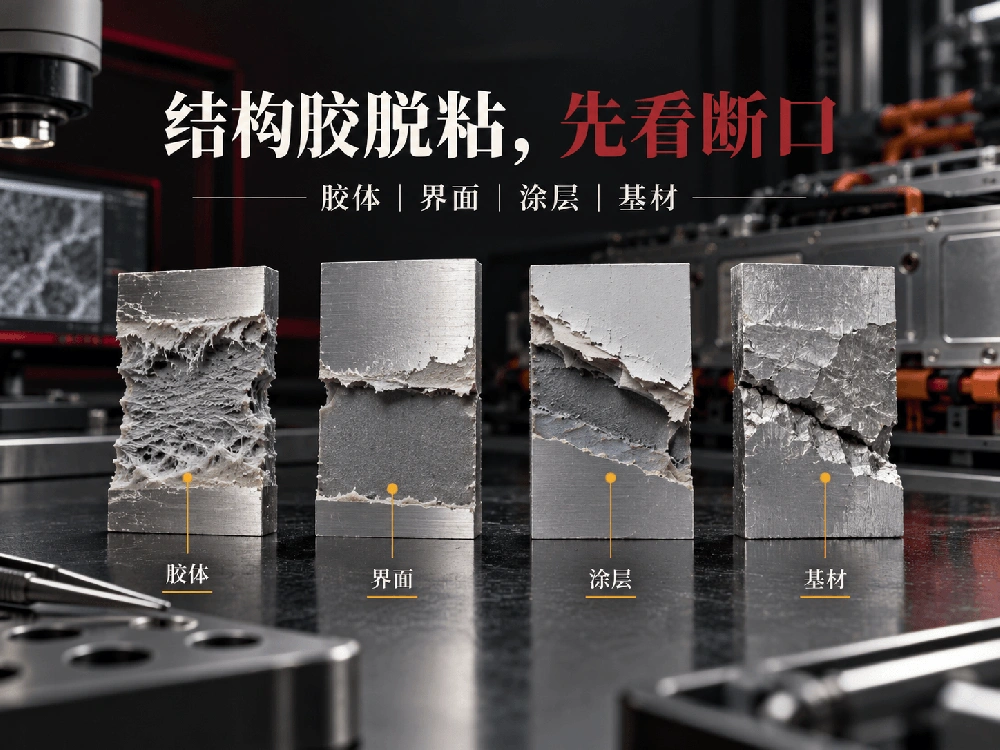
(以上图片仅供参考)
一、电子灌封前期结构设计的4大硬伤禁忌
很多硬件团队画3D外壳和PCB布局时,往往习惯只考虑模具出模斜度与电气爬电间距,默认灌胶就是倒水一样的末端封装工序。这种割裂的设计思路极易在胶水固化过程中埋下受力集中隐患:
禁忌1:胶层厚薄剧烈突变,内部拐角缺少过渡R角
在同一个外壳型腔内部,如果局部胶层厚度达到10mm以上,而紧邻区域由于筋条阻隔仅有0.8mm,胶体在反应放热与冷却结晶时就会形成显著的体积收缩梯度差。大胶坨收缩量大且放热集中,薄胶层收缩量小且散热迅速,二者交界处会产生持续的内拉应力。如果外壳内壁和定位柱根部做成直角甚至尖角,尖角处就会直接演变为微裂纹发源地,在-40~125℃高低温交变下顺着应力集中线开裂延伸。我们在模具设计评审时,要求外壳所有内侧拐角必须留出不小于R1.0mm~R1.5mm的过渡圆角。
禁忌2:大尺寸PCB板跨距悬空,未设中心支撑定位柱
在汽车车身控制器和电机驱动模块中,控制板长宽往往超过60mm×60mm。如果只在PCB板四角打螺丝固定,中间大面积悬空,当灌入密度在1.4~1.5g/cm³左右的聚氨酯或环氧胶水后,胶液本身自重叠加三维立体固化收缩力,会直接将PCB板中心向型腔深处弯折拉拽,导致板面产生微小弓形翘曲。这种肉眼难以察觉的挠度变形,足以将底层的BGA锡球、贴片电感引脚或细微引线硬生生拉裂脱焊。结构上必须在板卡中心或者发热大件正下方布局注塑支撑柱或限位卡扣,限制基板挠曲位移。
禁忌3:型腔流道闭塞,元器件底部形成闭气死腔
灌封胶自流平填充时会逐步排挤型腔空气。如果脉冲变压器、蜂鸣器或接插件插座底部紧贴PCB板,且四周被密集的贴片电容电阻围堵,内部空气无法自然逸出,就会在元件腹部形成封闭气穴。气泡不仅会大幅削弱高压绝缘强度导致局部击穿跳火,而且空气的热膨胀系数高达3700ppm/K,是固化胶体的数十倍。当模块在车内升温运行时,气穴内残留气体剧烈膨胀,会推挤周边胶体形成鼓包甚至胀裂壳体。设计时PCB与壳体内壁需保留不小于1mm的环形排气间隙,密集元件正下方建议在PCB上打出溢胶排气过孔。
禁忌4:盲目追求高刚性树脂,忽视CTE热膨胀系数失配
有些工程师为了让外壳表面更耐刮更硬,习惯性选用邵氏硬度D80以上的刚性环氧树脂。但金属铝壳、FR4覆铜板、芯片硅基与胶水的热膨胀系数(CTE)差异极大。普通环氧胶的CTE一般在45~65ppm/℃,而陶瓷贴片电容仅有9~11ppm/℃。当环境温度骤降到-40℃时,高硬度环氧胶水剧烈冷缩拉扯电容本体,脆性陶瓷本体受不了剪切拉力而瞬间碎裂断路。对于搭载精密贴片器件的传感器与控制器,我们更倾向推荐具备微观橡胶弹性的双组份聚氨酯材料(如汉司MegaCast 6086ZR/B,肖氏硬度Shore A70~85),依靠聚氨酯弹性链段吸收冷热胀缩产生的界面剪切位移。
二、外壳与接触基材附着力实测红黑榜
电子模块在经历冷热冲击后能否守住IP67/IP68气密防线,关键看灌封胶与壳体表面、引脚金属是否形成了持久紧密的分子级结合。以下是汉司实验室实测双组份聚氨酯灌封胶在主流材质上的粘接表现:
| 基材大类 | 材质名称 | 聚氨酯附着评级 | 车间实测表现与工艺把控要点 |
|---|---|---|---|
| 塑料红榜 | 改性PA66/PA6 | 良好 | 表面极性强,粘接牢固;但尼龙极易吸水,注胶前必须经80℃烘烤除水,否则界面必然受潮泛微泡脱胶。 |
| 塑料红榜 | PBT(聚对苯二甲酸丁二醇酯) | 良好 | 汽车接插件与传感器标配塑料,极性适中,与聚氨酯化学相容性好,高低温冷热循环下结合稳定。 |
| 塑料红榜 | ABS/PC合金 | 良好至中等 | 表面亲和力适中,但需注意双组份反应放热温度不可超过塑料热变形温度,防止外壳受热弯曲走样。 |
| 塑料黑榜 | PP(聚丙烯)/PE(聚乙烯) | 较差(高危) | 非极性表面,表面能极低,聚氨酯无法自然浸润附着,冷热交变必脱胶剥离;必须经等离子Plasma活化或涂布专用底涂。 |
| 塑料黑榜 | PPS/LCP/POM | 较差(高危) | 超高结晶度特种工程塑料,耐化学腐蚀好但界面附着极其困难,灌胶后仅靠物理机械微锁,双85湿热老化后剥离强度几乎归零。 |
| 金属红榜 | 压铸铝/阳极氧化铝 | 良好 | 金属表面氧化微孔丰富,极性键合稳固,是汽车电控铝箱体和电机壳体的优选粘接材质。 |
| 金属红榜 | 黄铜/镀锌钢件 | 良好 | 表面浸润性优良,双组份胶液可顺畅铺展,耐湿热耐久性稳定。 |
| 金属黑榜 | 镀金/镀镍金属Pin脚 | 较差(高危) | 电镀层微观光滑且化学惰性强,聚氨酯对其附着力低,水汽极易顺着插针缝隙毛细渗透漏气,需局部点涂防爬底涂防护。 |
三、车间必须排查的3个隐形脱胶杀手
在现场实际排查中,即便是图纸上选用红榜的PBT外壳或铝合金,偶尔也会出现大面积界面剥离。我们总结了3个经常被车间忽略的污染源:
注塑模具硅油残留(头号杀手):注塑厂为了保证塑料件出模顺畅,常在模腔表面喷涂有机硅脱模剂或脂肪酸类脱模油。残留的硅油微量迁移到塑料表面,就会形成极低表面张力的分子隔离层,导致灌封胶难以形成有效抓附。外壳上线前必须进行超声波脱脂清洗,或要求注塑厂改用无硅中性脱模工艺。
工程塑料受潮吸水:PA66和PBT外壳如果在潮湿车间拆封存放超过48小时,塑料表面会吸附大量空气水分子。未预热直接注胶,聚氨酯异氰酸酯组分接触水汽后在结合界面生成二氧化碳微孔,形成蜂窝状疏松的假性粘接,手指一扣就会整块剥落。
引出线缆增塑剂迁移:传感器外接电缆如果采用低端PVC材质,线皮中的邻苯二甲酸酯增塑剂在装配后会逐渐向接头处胶层表面渗透迁移,引起交界处胶体发黏、变软并从线皮上脱开。建议外引线缆选用交联聚乙烯(XLPE)或热塑性弹性体(TPE)线材。
四、结构工程师可直接套用的灌封尺寸公差规范
为了让灌封胶在产线实现快速充填、充分排气与持久密封,结构工程师在标注3D图纸公差时建议遵循以下经验数值:
灌封流动通道间隙:PCB板边缘与外壳内壁、相邻元器件之间的水平间隙,建议至少保持1.0mm~3.0mm,以保证常规粘度胶水(1000~4000mPa·s)在常压下能平稳自流平充填到底。
有效密封层厚度:外壳侧壁与元器件之间承担防水密封功能的单边胶层厚度,应不小于0.5mm;胶层如果过薄(如小于0.2mm),微小的冷热胀缩形变量就会造成超过胶体抗拉极值的剪切撕裂。
元器件顶部覆盖余量:PCB板上高度最大的元器件顶端面,距离最终胶液平面的覆盖厚度建议预留1.5mm~2.0mm。余量过浅容易由于固化收缩凹陷使元器件露顶,丧失绝缘防水保护功能。
穿线孔遇缝隙防溢胶:当线缆穿线孔难以实现严密机械配合锁死时,如果使用流动性较强的常规胶水,胶液容易从缝隙渗漏溢胶。针对这类结构,应选用具备良好触变特性的聚氨酯灌封胶(如汉司MegaCast 6088触变系列),静置时抗流挂不溢胶,搅拌受力时流动充填。