新能源汽车复合材料粘接用什么胶?选型与验证方法
新能源汽车复合材料粘接用什么胶?没有一种结构胶可以不分材料地覆盖所有复合材料。碳纤维复合材料、玻纤增强塑料、SMC和热塑性复合材料的树脂体系、表面能、刚度与热膨胀行为不同;另一侧还可能是铝合金、钢、涂层金属或另一种复材。需要高强度、较快建立定位强度的异材连接,可优先评估凯富乐KAC1619;接头面积较大、振动明显或希望用较低模量缓冲变形时,可重点评估KPC1013;KAC1617W可作为有节拍要求的金属侧结构粘接候选,但仍要验证复材一侧的实际附着。
直接结论:先写清“哪一种复材粘哪一种材料”,再确定接头承受剪切、剥离还是冲击。型号用于缩小范围,量产表面与真实接头测试负责做最终决定。
复合材料不是一个统一的粘接对象
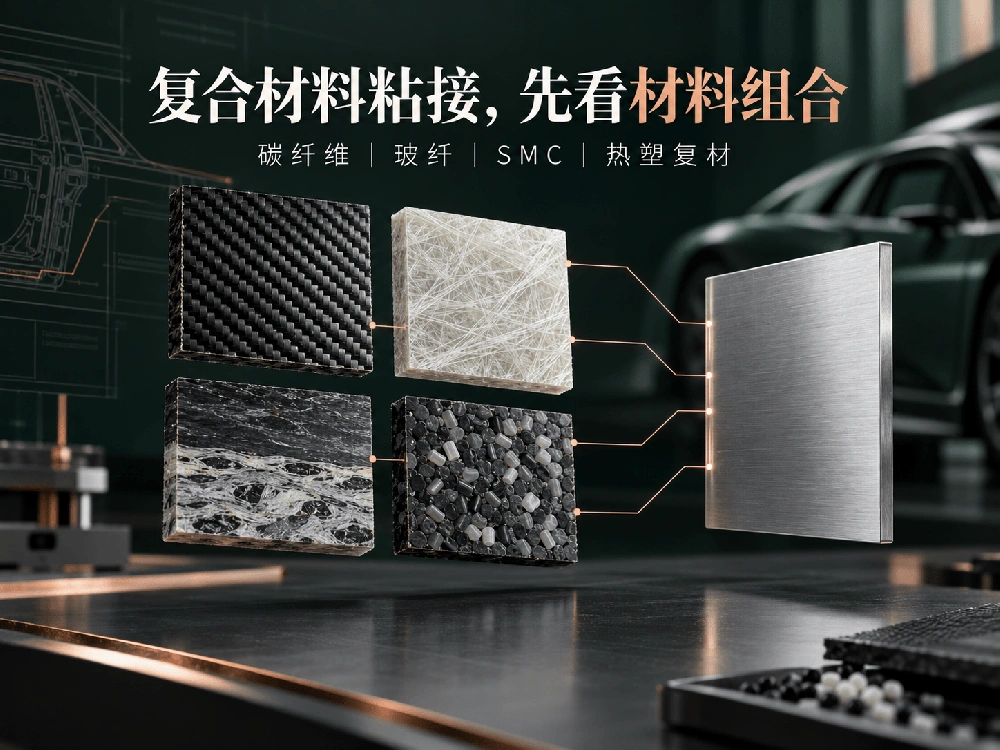
工程人员常把CFRP、GFRP、SMC和纤维增强热塑性塑料统称为“复合材料”,但胶实际接触的是表层树脂、涂层或脱模后的表面,不是内部纤维本身。即使两块零件都写着“碳纤维”,环氧基、聚氨酯基和热塑性基材的粘接结果也可能不同。新能源汽车电池上盖、底护板和端板采用的材料与成型方式,可参考新能源汽车复合材料解决方案。
| 材料组合 | 主要风险 | 选胶侧重点 | 优先验证 |
|---|---|---|---|
| 碳纤维复材+铝合金 | 刚度差异、界面剥离、电化学隔离 | 高强度、韧性、耐环境 | 剥离、热循环、湿热后的破坏模式 |
| 玻纤复材+金属 | 脱模剂、粗糙度和涂层变化 | 表面适配、抗冲击、间隙填充 | 量产表面附着与振动后强度 |
| SMC+铝或钢 | 表层树脂、低表面能污染、尺寸公差 | 抗剥离、胶层控制、工艺容错 | 清洁方案、胶层厚度、环境老化 |
| 热塑性复材+金属 | 树脂种类差异大、表面能可能偏低 | 材料兼容、较低应力、必要的表面活化 | 不同批次基材和处理工艺对比 |
选胶前先做一次“表面审计”
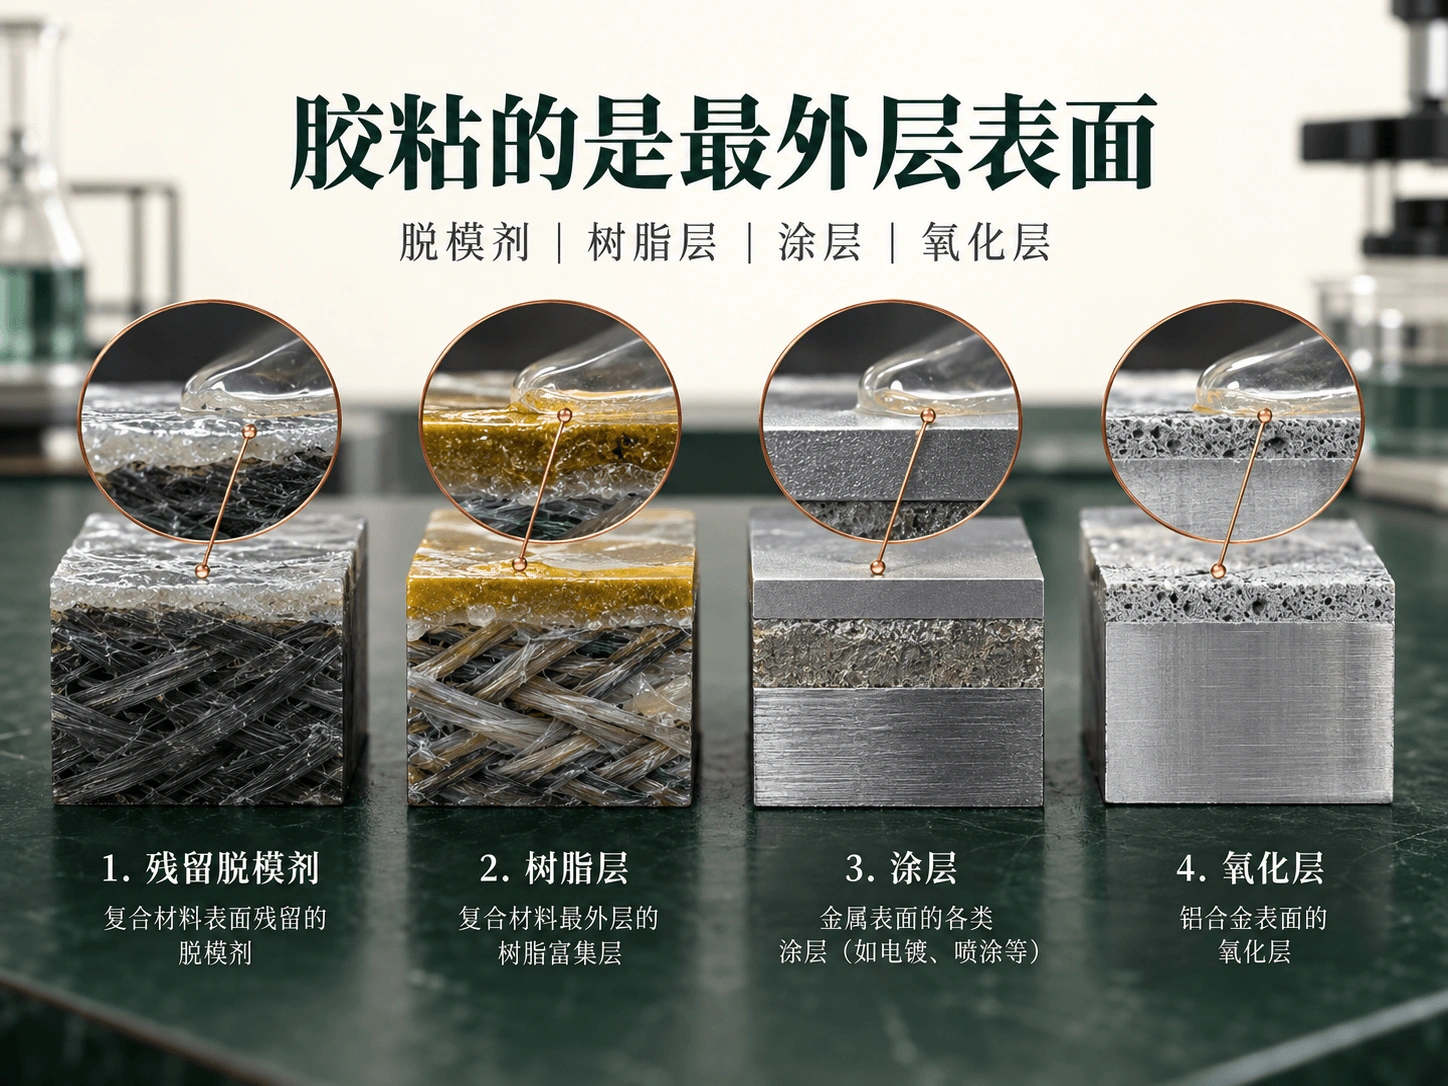
复材零件出模后可能残留脱模剂;打磨过度可能切断表层纤维,形成吸胶不均或局部缺陷;底漆、清漆和装饰膜也会改变粘接界面。金属一侧则可能存在冲压油、氧化层、阳极氧化层、电泳漆或粉末涂层。胶接强度高,不代表这些表面层与基材之间同样牢固。
送样前应记录复材树脂体系、纤维类型、成型工艺、脱模剂和后处理方式,同时记录金属牌号、涂层、清洁剂与处理后等待时间。若这些信息没有固定,试片结果很难复制到量产。
KAC1619、KPC1013和KAC1617W怎样分工
KAC1619:高强度异材连接候选
KAC1619是双组分丙烯酸酯结构胶,可作为复合材料与金属高强度连接的候选。其拉伸剪切强度为13.8–19.3 MPa;在23℃条件下,55分钟达到3.5 MPa。前者用于了解材料级强度区间,后者可辅助评估夹具释放节拍。对碳纤维复材与铝合金、复材加强件与金属骨架等接头,仍需结合剥离、冲击、热循环和破坏模式验证。
KPC1013:需要韧性与变形缓冲时重点评估
KPC1013是中低模量、高韧性的双组份聚氨酯结构胶,官网适用基材包含金属、复合材料和热塑性塑料。对于面积较大、振动频繁、材料热膨胀差异明显,或不希望接头过硬的部位,可把它列入首轮样件。这里的“较柔韧”不等于强度要求可以降低,仍要按设计载荷和老化条件测试。
KAC1617W:节拍明确时作为另一项丙烯酸酯候选
KAC1617W为双组份丙烯酸酯结构胶,官网公开混合比10:1、操作时间12–16分钟,重点面向金属结构粘接。若项目一侧为铝合金或钢,且希望在较明确的操作窗口内完成装配,可纳入比较;复材一侧是否需要打磨、清洁、底涂或表面活化,必须通过量产材料试验确定。
不要用“剪切强度最高”代替接头设计
复材接头常见风险不是胶体本身被拉断,而是表层树脂被撕开、涂层从基材脱落,或搭接边缘因剥离应力先失效。宽度、搭接长度、胶层厚度、圆角和载荷方向都会改变实际结果。设计阶段应尽量让接头承受剪切,减少撬开和剥离;较大间隙还要控制胶层厚度,避免局部过薄、过厚或缺胶。
碳纤维复材与铝直接连接时,还应考虑导电碳纤维与铝之间的隔离设计。结构胶层是否能形成连续隔离、紧固件是否造成金属接触,需要在整件结构中检查,不能只看小试片强度。
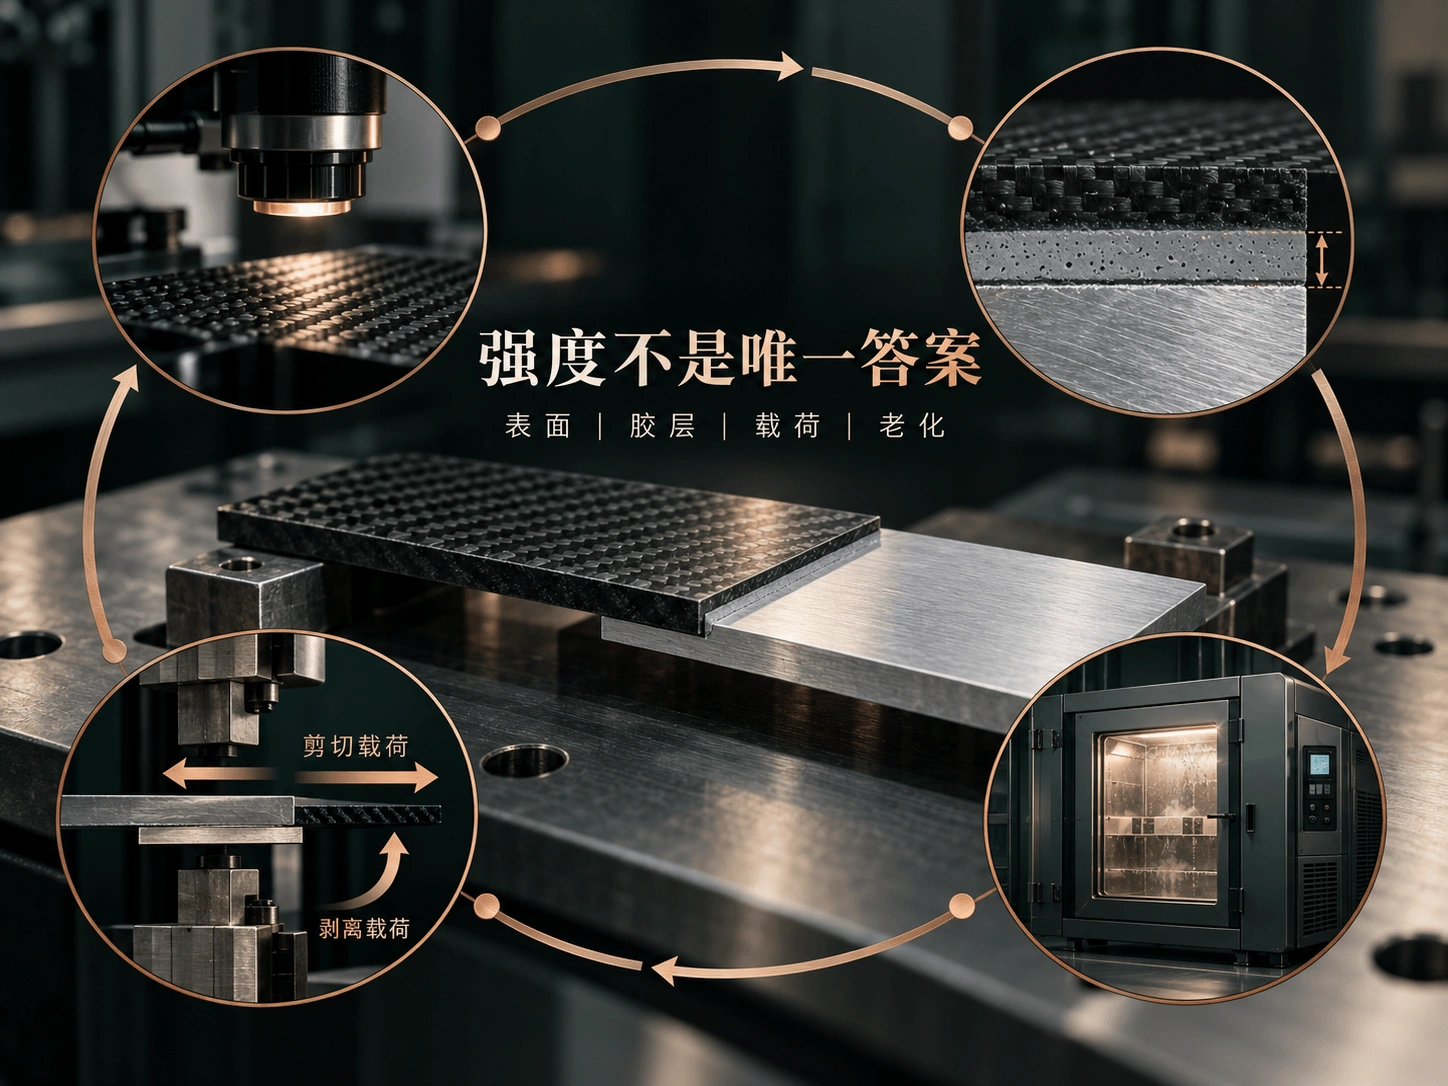
送样验证建议采用四级筛选
材料试片:使用量产复材、量产金属和真实表面处理,对比不同清洁或活化方案。
接头试片:按设计搭接、胶层和固化条件测试剪切、剥离,并记录胶体、界面、涂层或基材破坏。
环境可靠性:根据部位完成温度循环、湿热、浸水、盐雾、振动或机械冲击后的复测。
零件与产线:在实际点胶设备、装配时间和夹具条件下验证胶线稳定性、固化节拍与返工方法。
如果基材树脂、脱模剂、涂层供应商或清洗工艺改变,应重新做界面确认。复合材料的批次和表面变化,往往比产品名称更影响粘接结果。
常见问题
碳纤维复合材料和铝合金粘接优先看哪个型号?
需要高强度异材连接时可先评估KAC1619;若接头面积大、变形或振动明显,可同时比较KPC1013。最终要看真实表面、剥离与环境老化结果。
复合材料粘接前一定要打磨吗?
不一定。打磨方式取决于表层树脂、脱模剂和厂家工艺,过度打磨可能暴露或损伤纤维。应通过清洁、轻度打磨或表面活化的对比试验确定。
试片剪切强度合格,为什么零件仍会脱粘?
零件可能承受剥离、冲击和热变形,表面状态、胶层厚度及固化条件也与标准试片不同。需要检查破坏位置,并用真实接头复验。
KAC1619和KPC1013怎么选?
侧重高强度、较快建立定位强度,可先看KAC1619;侧重中低模量、韧性和变形缓冲,可先看KPC1013。两者都不能跳过基材适配与耐久测试。
结语
新能源汽车复合材料粘接用什么胶,答案取决于复材树脂、另一侧材料、接头载荷和生产节拍。KAC1619适合进入高强度异材连接候选,KPC1013更适合重点评估韧性和应力缓冲,KAC1617W可用于有明确装配窗口的金属侧结构粘接比较。先把材料组合和表面状态写清,再用真实接头验证,选型才不会停留在产品参数表上。