动力电池灌封胶怎么选?有机硅与柔性环氧路线对比
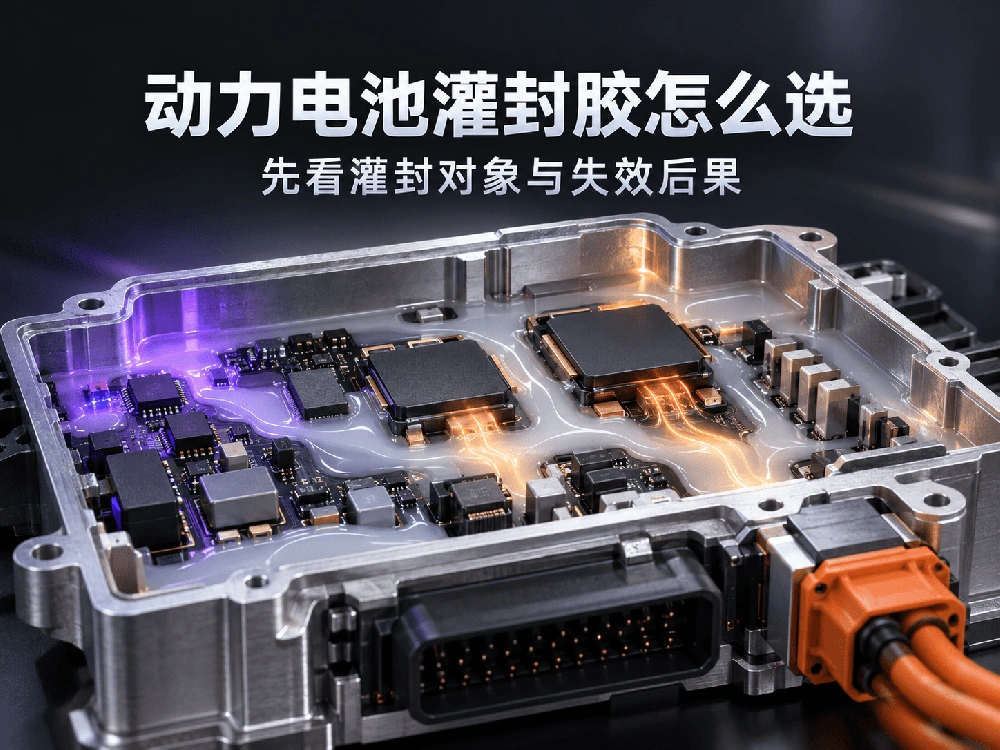
动力电池灌封胶怎么选?先确认灌封对象是BMS、车载电源、控制器、传感器还是其他电子模块,再按失效后果选择材料:发热区域要看导热路径,带电部件要看绝缘和气泡,冷热循环要看硬度与应力,阻燃要求要核对等级与试样条件,量产还要匹配混合、排泡和固化节拍。需要导热、阻燃和宽温弹性时,可评估凯富乐XR-TP080-V;需要低粘度柔性环氧、绝缘防潮和抗开裂时,可比较KEC9903。
先问清楚:这个腔体为什么要灌封
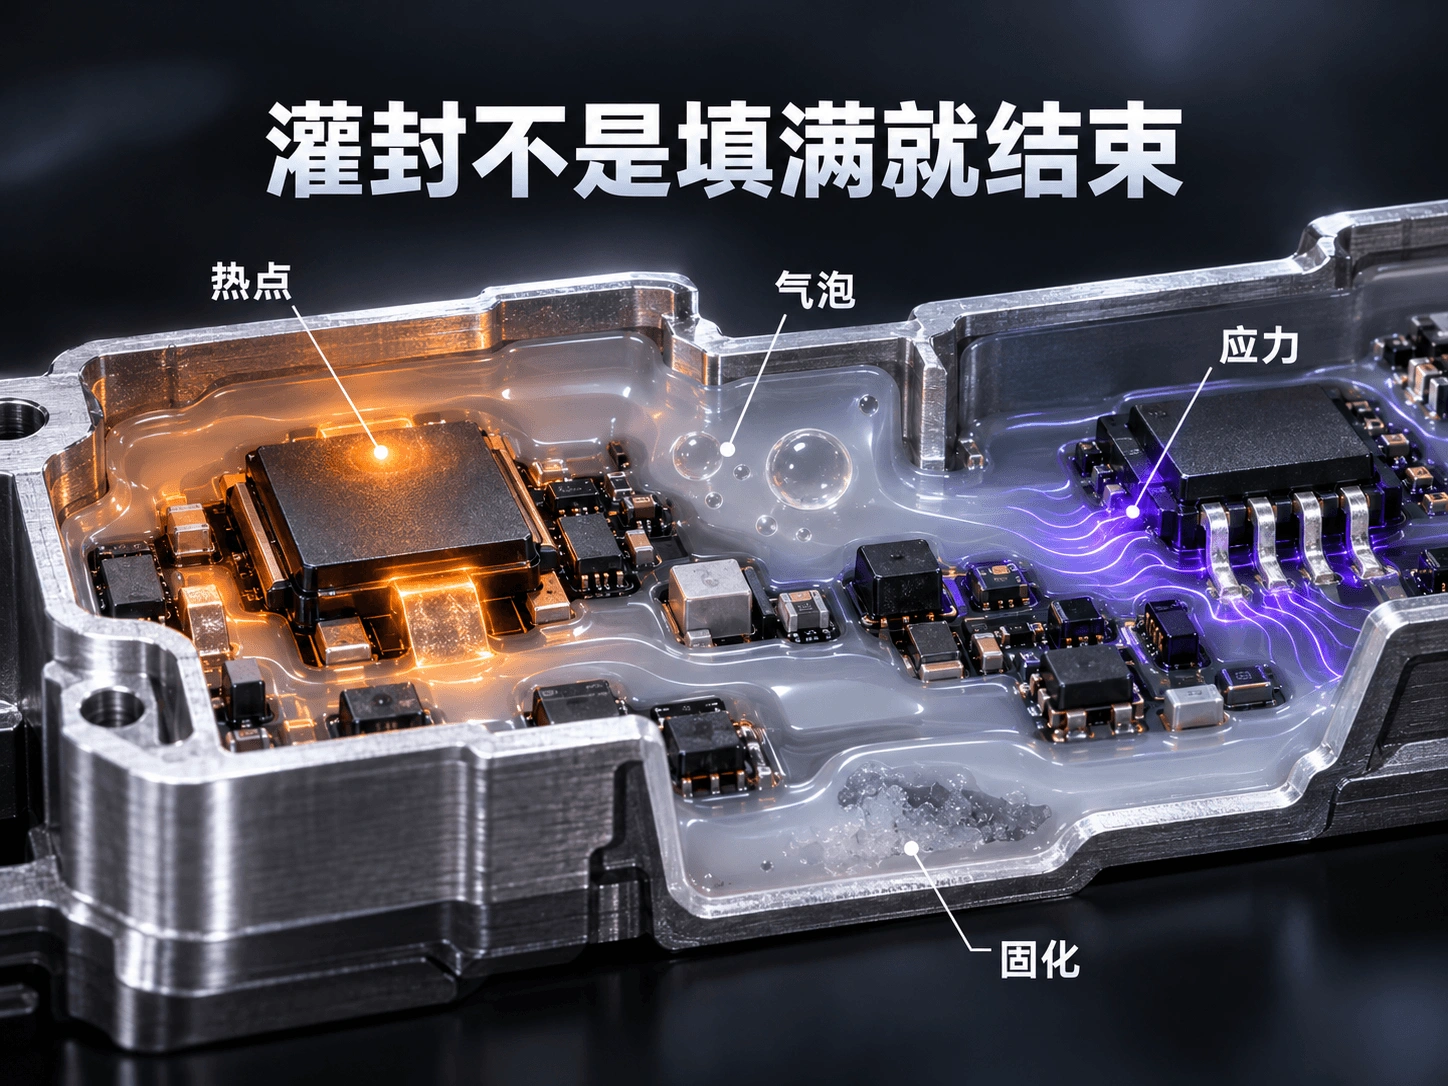
灌封不是把空腔填满就结束。不同部件的首要任务可能完全不同:功率器件周围需要把热量传向壳体,BMS和高压连接区更关心绝缘与防潮,焊点和细小元件则怕固化收缩、硬胶约束和冷热循环应力。若把所有位置都用同一种高硬度或高导热材料填满,重量、成本、返修难度和元件应力可能同时上升。
因此,选型前应先写明灌封范围、最深灌注位置、单件用胶量、最低间隙、发热器件位置、壳体材料、允许温升以及是否要求拆修。动力电池灌封胶通常保护的是包内电子与电气部件,不应默认承担电芯、模组或箱体的结构连接载荷。
从四种失效后果倒推材料指标
| 可能的失效 | 选型时重点检查 | 样件上怎么验证 |
|---|---|---|
| 局部热点 | 导热系数、胶层厚度、与壳体的接触路径 | 满载温升、热像分布和冷热循环后复测 |
| 气泡导致绝缘薄弱 | 混合粘度、灌注路径、排泡方式和最小间隙 | 剖切、CT或超声检查,并做耐压与绝缘测试 |
| 焊点或元件开裂 | 材料体系、硬度、收缩、弹性和热膨胀失配 | 冷热冲击、振动和通电循环后的外观及电性能 |
| 固化不完全 | 配比、混合、固化温度以及污染物兼容性 | 不同深度取样,检查硬度、表面发黏和电性能 |
有机硅路线:兼顾导热、阻燃与温度变化
凯富乐XR-TP080-V是双组分加成型有机硅导热灌封胶,采用1:1配比,混合粘度2000±500 mPa·s,可操作时间60~120分钟,导热系数0.8 W/(m·K),硬度为邵A 50±5,阻燃等级V0。网站给出的固化条件为70℃约30分钟或25℃约24小时,耐温范围为-50~200℃。
这条路线适合新能源汽车电源、控制器和其他需要导热阻燃灌封的汽车电子。60~120分钟的操作窗口有利于较复杂腔体灌注和排泡,但量产时仍要按单次混胶量、环境温度和设备停留时间设定安全余量。加成型有机硅还要做固化兼容性测试,焊剂残留或某些含氮、磷、硫及金属化合物可能干扰固化。
柔性环氧路线:侧重浸润、绝缘与防潮
凯富乐KEC9903是无溶剂双组分柔性环氧灌封胶,质量比A:B=100:150,25℃混合粘度400~800 mPa·s,可操作时间大于8小时,推荐120℃加热2小时固化。公开参数还包括邵A硬度50±5、体积电阻率1.0E+13 Ω·cm和-55~180℃使用温度。
较低混合粘度有利于进入细小间隙,柔性和抗开裂方向适合电子元器件、线路板和电源模块的绝缘防潮灌封。它的长操作时间与加热固化条件也意味着产线要评估占线时间、升温能力和器件耐温。当前公开参数没有列出导热系数或阻燃等级,项目若把这两项作为准入条件,不能用KEC9903的其他性能代替验证。
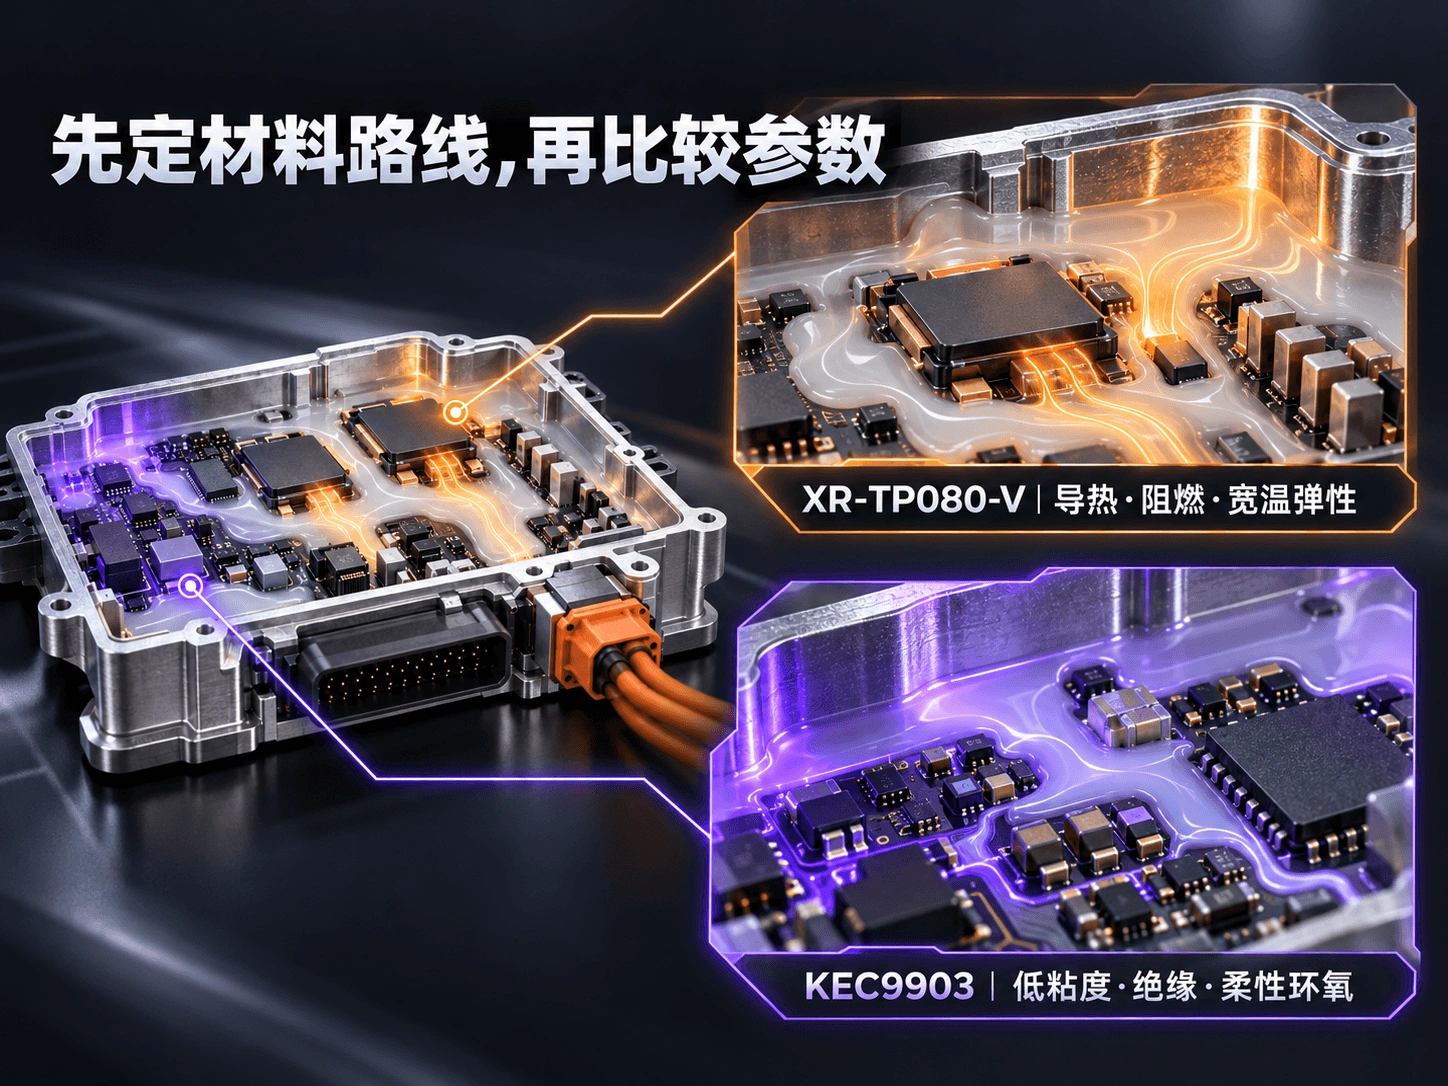
两种材料不能只按“软硬”比较
| 比较项 | XR-TP080-V | KEC9903 |
|---|---|---|
| 材料路线 | 加成型有机硅 | 柔性环氧 |
| 配比 | 1:1 | 质量比100:150 |
| 混合粘度 | 2000±500 mPa·s | 400~800 mPa·s |
| 操作窗口 | 60~120分钟 | 大于8小时 |
| 公开重点 | 0.8 W/(m·K)、V0、宽温弹性 | 绝缘、防潮、柔性抗开裂 |
| 工艺注意 | 关注固化抑制与填料沉降 | 准确称重并评估120℃加热固化 |
量产验证要复制真实灌封过程
用量产壳体、线路板、连接器和表面残留状态制作样件,不只灌注标准试杯。
按最大单件用胶量测试混合、温升、可操作时间、排泡和最深位置固化状态。
检查元件下方、窄缝、锐角和线束根部是否形成气泡或未填满区域。
完成耐压、绝缘、满载温升、振动、冷热循环和湿热后复测,并记录失效位置。
若设计要求维修,必须在定型前评估切除、拆件和二次封装难度;完全灌封通常会显著增加返修成本。
动力电池灌封胶怎么选,最终取决于灌封对象和最不能接受的失效。XR-TP080-V可作为导热、阻燃和宽温弹性路线的初筛型号;KEC9903适合进一步评估低粘度、绝缘防潮和柔性环氧路线。正式定型应以最新技术资料、真实组件工艺和可靠性测试结果为准。