实验室打样合格量产却频频失效?拆解电子灌封背后的“七分工艺”真相
前段时间,一家做新能源汽车车载充电机的客户找到我们:说他们的产品在做第三方双85耐候老化测试时,在600小时节点出现绝缘阻抗急剧衰减,发生绝缘击穿,测试失败。产线负责人起初认为这批阻燃环氧胶水存在质量问题,要求退货排查。
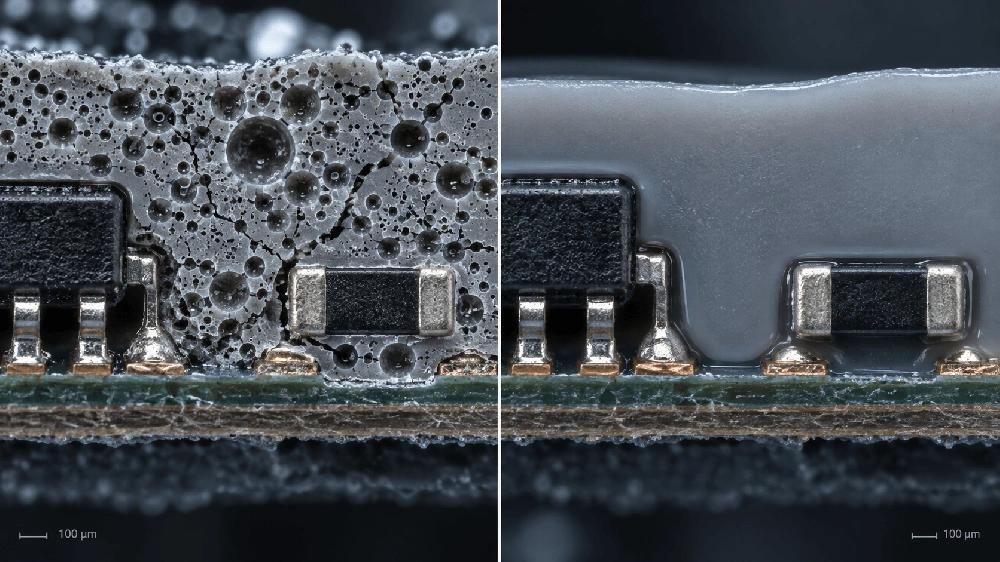
我们工程师带着检测设备驻厂排查后发现,胶水原材料各项指标均符合要求,真正的问题出在自动混胶机上:泵头长期受高硬度导热填料冲刷磨损,导致A:B组份实际配比偏差了约12%;还有就是为了赶工期把抽真空脱泡时间由标准的15分钟压缩至3分钟,胶层切片后在显微镜下能观察到密集分层的微孔气泡。
正所谓“三分胶水,七分工艺”这句话不是随便说说的,都是在产线用很多的试错成本沉淀下来的共识。材料性能储备再高,若现场施胶工艺与设备控制出现脱节,产品也是很难通过严苛的可靠性测试的。
一、 怎样防止冷热冲击开裂与双85漏电?
很多工程师在材料选型阶段,容易将重点局限在常温下的剪切强度与固化硬度,但产品一旦进入真实车载或户外服役工况,核心矛盾往往集中在环境温湿度的适应能力上。
1. 冷热冲击开裂:材料线膨胀系数失配
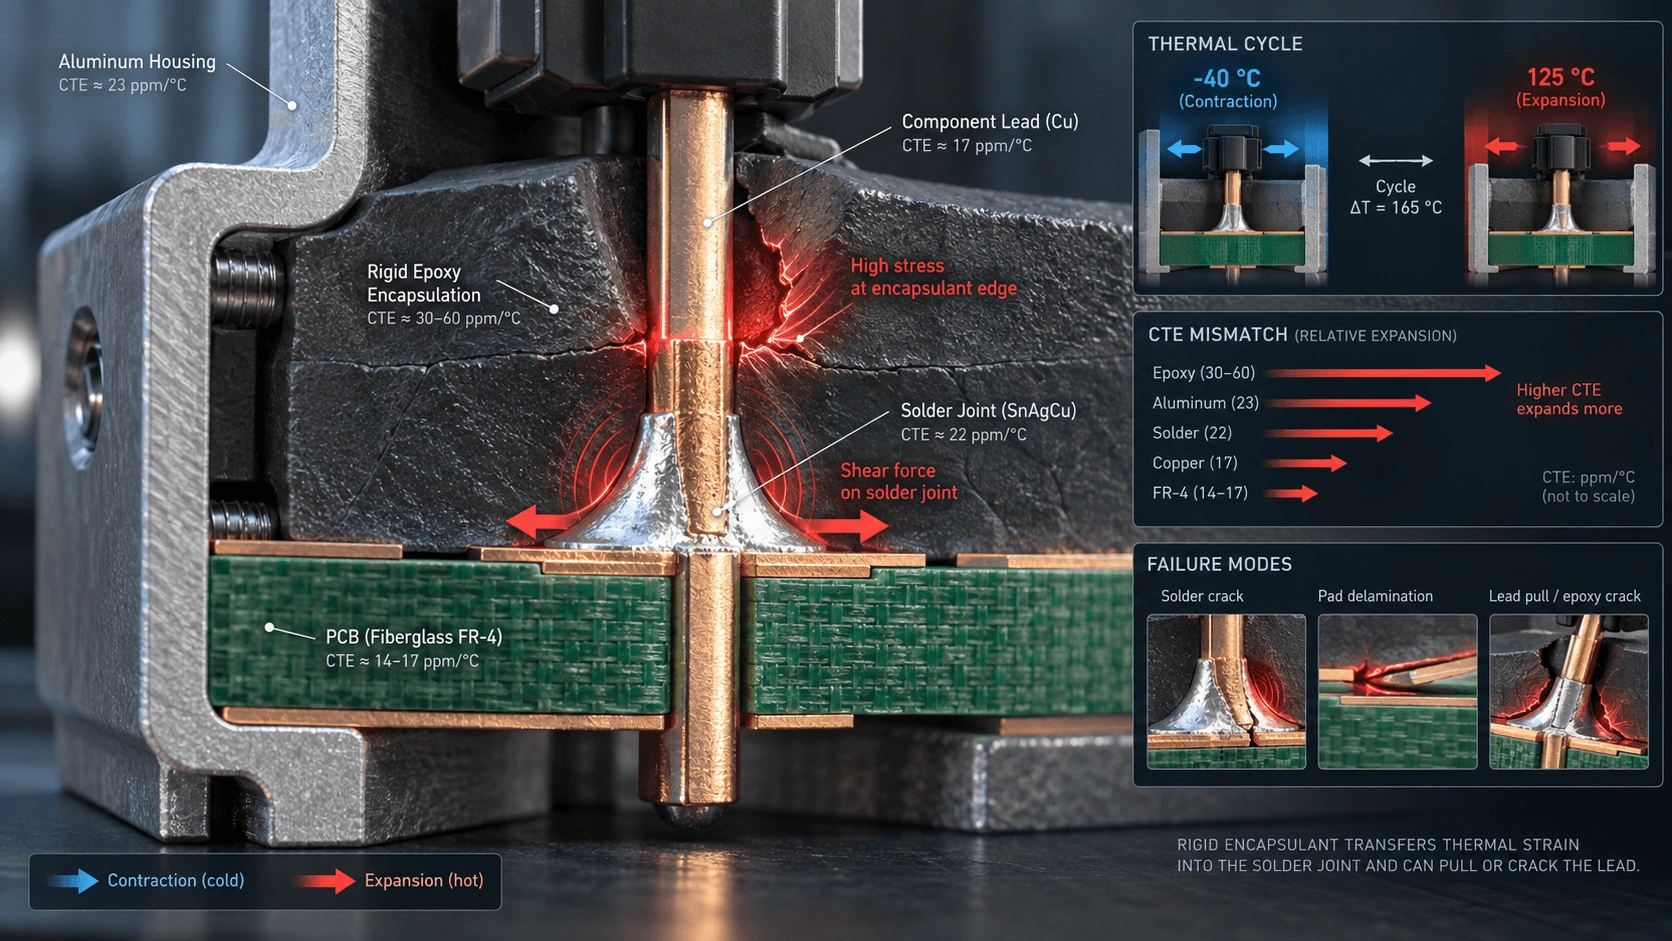
部分产线为了追求机械防护强度,偏向选用高硬度(Shore D85以上)的刚性环氧树脂,却忽略了PCB玻纤板、铜质引脚与铝合金腔体之间的线膨胀系数(CTE)差异。在-40℃~125℃的冷热交变循环下,不同材质的热胀冷缩伸缩量存在显著差异。
刚性胶体本身缺乏弹性形变裕度,温差产生的交变剪切应力无法有效吸收消解。轻则在胶层与金属壳体结合面产生微观剥离缝隙,导致IP68密封失效;严重时内部集中应力甚至会拉扯焊盘,造成元器件引脚撕裂脱焊。
现场对策:元器件排布密集、引脚细密的电控模块,建议改选低弹性模量的柔韧弹性体系。例如加成型双组份有机硅灌封胶(如安品9210-L21,固化后硬度维持在Shore A25左右),或抗撕裂性能优异的阻燃聚氨酯(如ITW普莱克思PlexusPU3030FR),通过弹性体受力形变抵消温变应力,避免应力向元器件根部集中。
2. 双85测试(85℃/85%RH/1000h):水汽微观渗透与水解失效
双85高温高湿环境考核不仅检验材料的基本阻燃自熄能力(UL-94V-0级,离火10秒内自熄且无引燃熔滴),更关键的是考验聚合物在高湿度下的化学结构稳定性。
若灌封材料的相对温度指数(RTI电气与机械绝缘指标)储备不足,水分子在微观空隙中发生毛细渗透,与杂质离子结合后,会导致材料体积电阻率从最初的10¹⁵Ω·cm迅速衰减至10¹⁰Ω·cm以下,诱发漏电甚至绝缘崩溃;极性水分子还会侵蚀胶体与PBT、PA66工程塑料之间的结合界面,造成附着力丧失与整体脱胶。
二、 绝缘与散热:如何有效控制并消除内部微气泡?
在800V高压电驱、逆变器及高压配电盒内部,图纸对灌封材料的绝缘介电强度要求通常不低于15~25kV/mm。然而在实际测试中,理论耐压很高的胶层常在几千伏测试电压下便发生打火击穿。
1. 微气泡是高压放电击穿的始发点
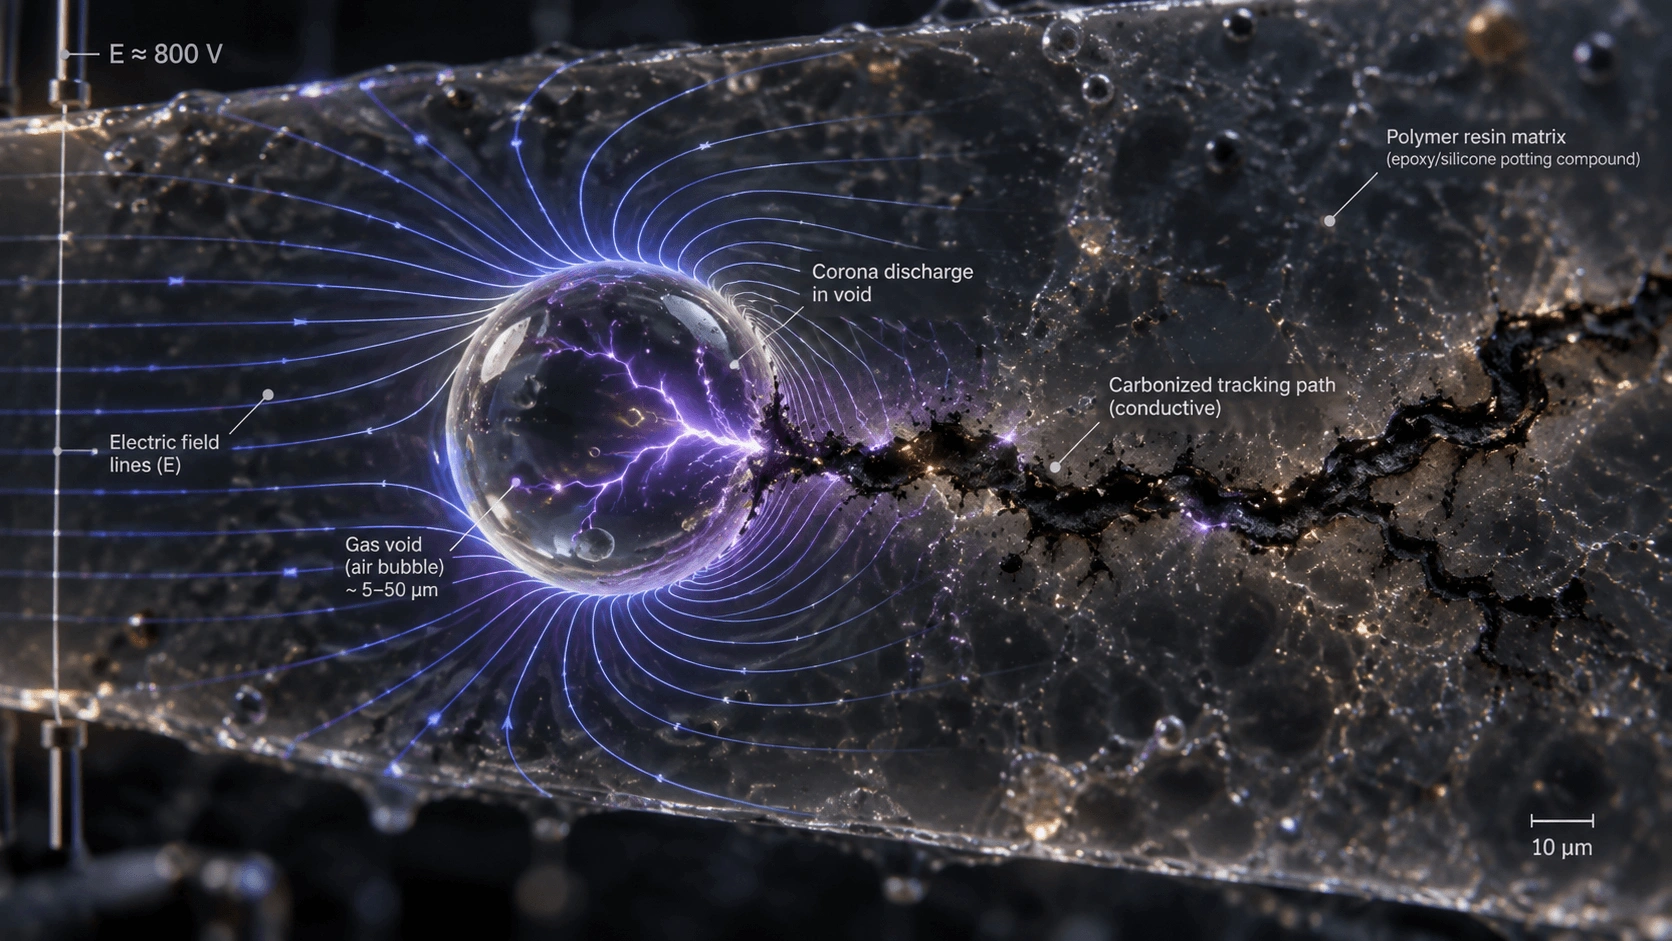
空气的介电击穿场强仅约3kV/mm,而成熟灌封材料通常在20kV/mm以上。一旦固化胶层内部夹杂未排尽的微孔气泡,高压电场会在低介电常数的气泡腔内产生明显的电场畸变集中,优先激发局部电晕放电。放电产生的瞬时电火花会逐步碳化气泡周围的有机聚合物,形成贯穿性导电碳道,最终造成整体耐压击穿损坏。
2. 产线需协同控制的流动、消泡与触变特性
从工艺源头控制气泡残留,胶液流变特性需满足三项基本要求:
微隙渗透性:当板卡元器件间隙小于1mm时,混合粘度若超过5000mPa·s,胶水单靠自重难以充分浸润底层微隙,极易在底部形成空气盲区。高压线圈或密集元器件灌封,宜选用初始粘度低、表面润湿性好的体系,如利德尔LEADEREP548阻燃环氧胶。
自流平与破泡能力:胶液表面张力控制需合理,出胶后在规定时间内能自然展平,内部受浮力上升的气泡应能快速自破消散。
触变性平衡:胶水并非粘度越低越好。若完全缺乏触变流变结构,胶液易沿接插件针脚间隙或机械装配缝隙发生毛细渗漏流淌。理想的状态是具备明显的剪切变稀行为,在管路受压输送时顺畅流动,注入模腔静止后粘度能适度恢复,防止流挂渗失。
3. 高导热体系必须依托真空辅助脱泡
动力电池及发热模块往往要求灌封胶兼具1.5~2.5W/(m·K)的导热能力(如选用三纳SEPNASS268系列)。高导热配方内部必须添加高填充比的氧化铝等导热粉体,导致物料自然粘度偏高。此类材料在产线使用时必须配套真空辅助灌封或离心脱泡工艺(真空度通常控制在-0.095MPa),否则粉体颗粒间包裹的滞留空气会形成天然隔热层,导致导热与绝缘性能同时失效。
三、 自动灌胶机避坑:计量泵、压力与防潮密封
实验室手工调胶验证与车间自动化流水线作业存在本质差别。若点胶机台运行忽略了以下控制环节,配方表现同样会被设备偏差抵消:
1. 计量泵磨损导致的配比跑偏
导热与阻燃类灌封胶均含有硬质研磨性矿物填料,传统铸铁齿轮泵在长期运转后,齿轮端面与啮合侧隙易被磨料冲蚀磨损。间隙扩大后泵体容积效率逐渐下滑,预设的10:1出胶比在实际运行中可能悄然漂移至10:0.7。固化剂组份不足是导致产品表面局部发粘、无法充分交联固化的常见根源。
针对含填料体系,计量系统建议配置耐磨硬质合金螺杆泵或精密陶瓷柱塞泵,并将动态配比误差稳定控制在±1.5%范围以内。
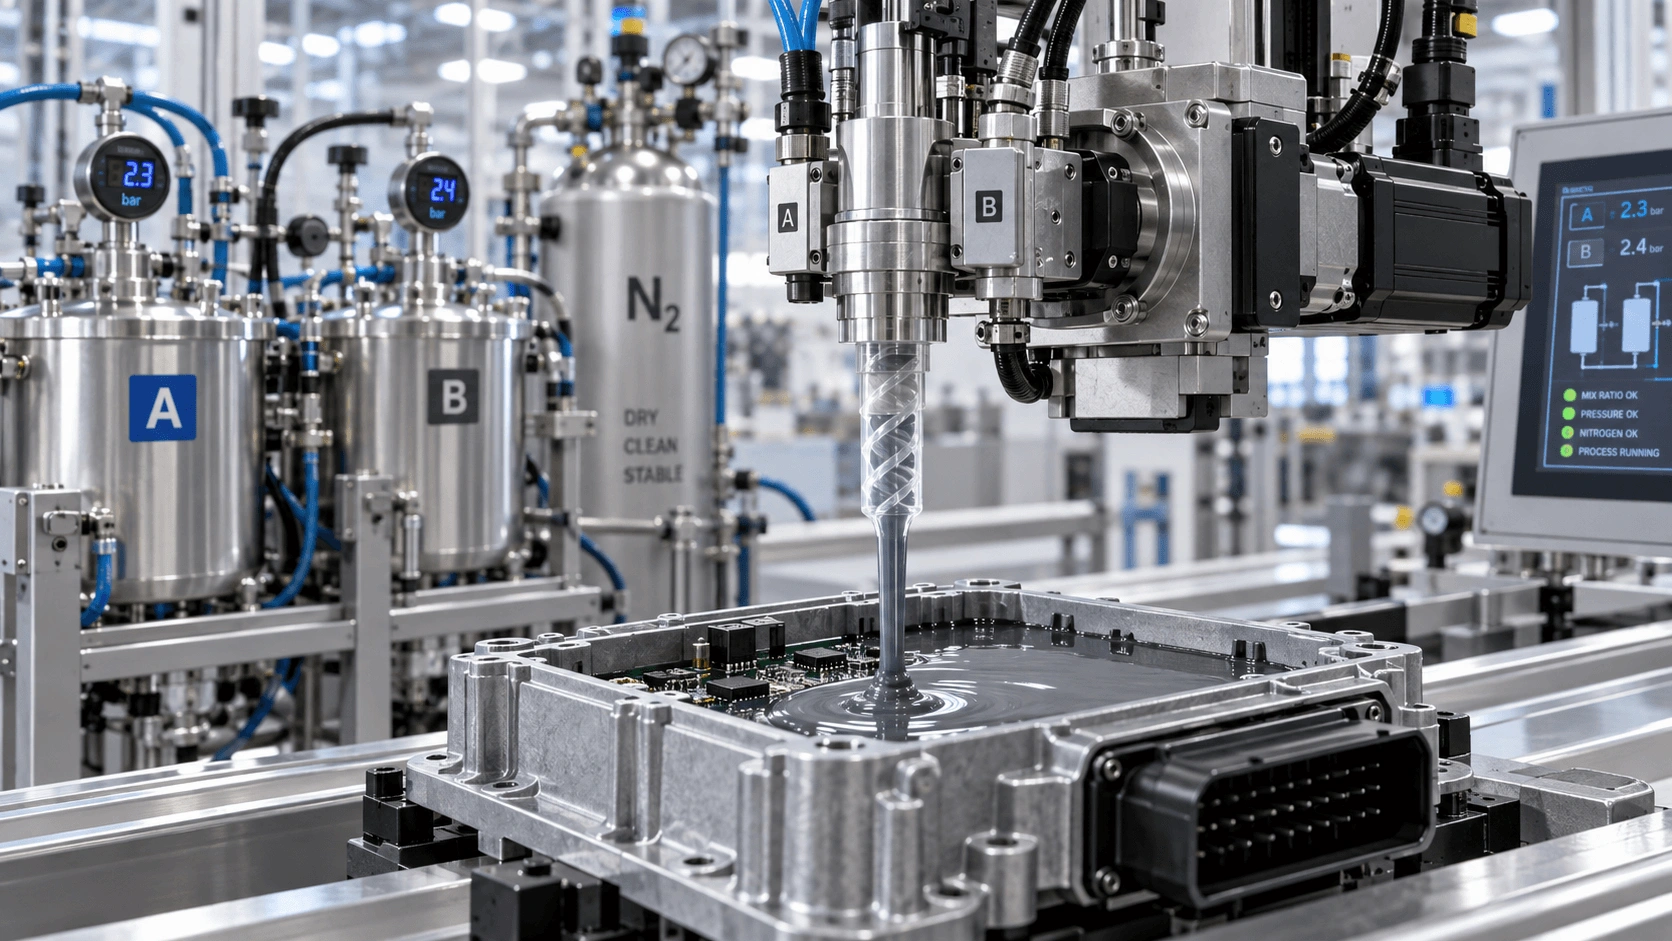
2. 供料压力波动与管路气蚀
车间昼夜环境温差常在10℃以上,胶液粘度受温度影响波动较大,会导致输送管道流阻发生改变。若缺乏闭环恒压与稳压控制,每次循环吐胶量就会出现离散波动。
压盘泵供料下压力不足或输料管路过长时,计量泵吸料口易出现瞬时负压吸空现象,导致外部微量空气沿密封动副被负压吸入(即流体气蚀),最终混入胶液形成白雾状微细气泡。
3. 系统隔湿与可操作时间匹配
双组份聚氨酯材料的异氰酸酯固化剂对水分极度敏感,接触微量湿气即会结晶析出堵塞阀针,并在反应中释放微量二氧化碳气泡。供料压力桶必须加装干燥氮气置换回路或工业除湿呼吸阀。输料阀门密封动密封件应选配PTFE(聚四氟乙烯)或耐化氟橡胶,避免密封件遇化学助剂溶胀损坏。
胶水混合后的适用期(可操作时间)必须与产线生产节拍精确吻合。若停线等待时间超过胶水初始凝胶窗口,静态混胶管极易结皮胶化堵塞。规模化产线建议选用适用期宽放度适中、且支持烘道阶梯加温快速后固化的成熟方案。
四、 灌封常见故障与对策速查表
| 常见失效现象 | 产线第一排查点(工艺与设备) | 材料针对性调整建议 |
|---|---|---|
| 冷热交变后引脚焊点撕裂、界面剥离 | 壳体内壁脱模剂或冲压油清洁度;固化升温曲线是否过陡导致内部收缩应力过大 | 改用低收缩、弹性伸长率更优的低模量柔性体系,如安品9210-L21硅胶 |
| 高压耐电测试打火击穿、局部碳化 | 脱泡工艺时间与真空度是否充足;出胶端有无微细雾状气泡混入;管路接头有无漏气 | 选用介电击穿强度更高、低粘度、自润湿排泡良好的利德尔EP548阻燃环氧胶 |
| 批量打胶表面局部发粘、硬度不均匀 | 计量泵齿轮或螺杆磨损导致AB比例跑偏;静态混胶管节数不足未充分搅拌 | 选用混合容差宽放度更大的1:1加成型配方体系(如凯富乐XR-TP080-V) |
| 发热元件工作温升超标、散热不良 | 元器件底部与散热基底之间是否存在未浸润底空;实际涂胶灌封厚度是否超差 | 改选浸润性更好、导热系数更高的专业灌封材料,如三纳SEPNASS268 (2.0W) |
五、 车间实操常见疑问解答
问:为了缩短生产周期,能否直接将烘箱温度从60℃提高至100℃进行快速固化?
答:通常不建议直接采用高温骤升工艺。厚胶层或大体积灌封体系在快速受热时易引发剧烈的自加速聚合反应(爆聚)。反应集中放热无法及时向外散出,中心区域放热峰值温度可在短时间内大幅攀升,不仅会引起严重的非均匀体积收缩并产生开裂内应力,还会因挥发分急速沸腾形成内部永久性收缩微孔。成熟的工艺应采用两段阶梯式温控:先在50~60℃温度下恒温凝胶定型,待固化放热峰过后再升温至80~100℃完成充分后固化。
问:冬季车间打胶时常出现物料粘度剧增、流平迟缓且气泡难以浮出的现象,应如何改善?
答:这主要是高分子流体动力粘度对环境温度变化的敏感特性所致。部分环氧体系及高填料导热材料在温度由25℃下降至10℃时,粘度可成倍攀升,直接导致流阻增加、气泡受浮力逸出的运动阻力成倍放大。建议为储料压力桶及出胶输送管道加装闭环恒温电伴热套,将胶液温度常年稳定维持在25℃~30℃的推荐工艺温控区间内,消除季节温差对施胶质量的干扰。