导热灌封胶如何平衡导热与粘度?车载电源与电控灌封工艺选型
很多做车载电源和汽车电控的工程师,都踩过同一个坑。
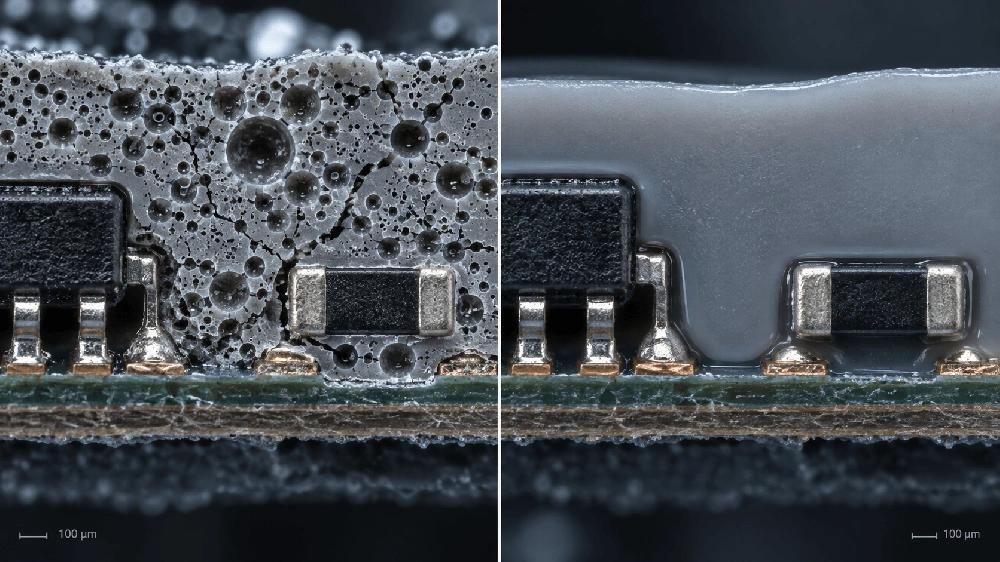
手头产品的灌封胶原来导热是1.5W/(m·K),客户要求升级散热,指名要换成3.0W/(m·K)的胶水。样品拿回来往板子上一打,产线直接傻眼:胶水稠得倒不动,外壳角落根本灌不满,抽真空抽了十几分钟,固化后表面还浮着一层小气泡。最后拿去测温度,芯片反而比原来用1.5瓦胶的时候还要烫。
导热系数这个数字看着提上去了,实际上根本用不了。
一、 为什么导热系数一提高,胶水就会变稠?
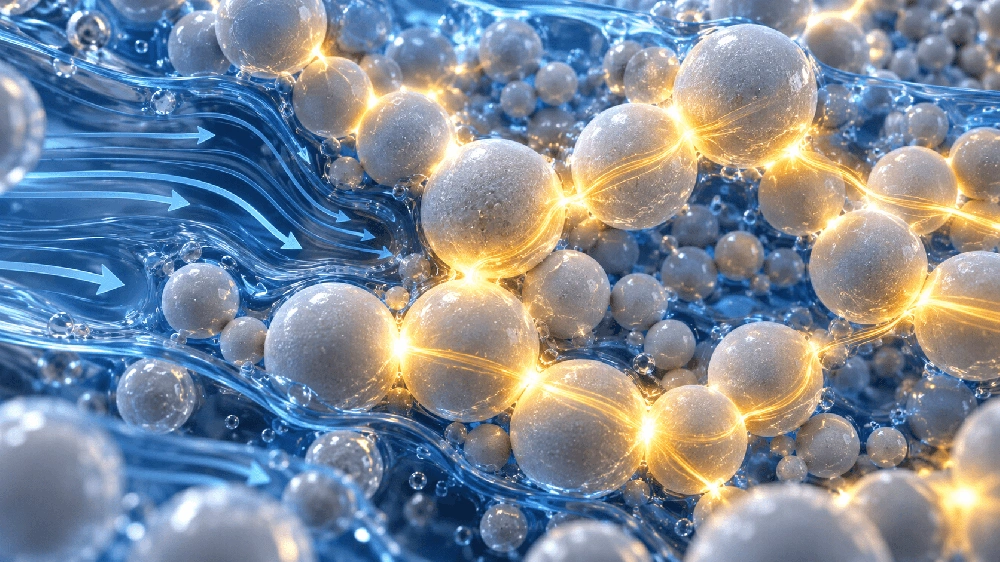
其实胶水本身基本是不导热的。不管是环氧树脂还是硅胶,本体导热大概只有0.2W/(m·K),隔热效果堪比塑料板。
灌封胶能标到1.5瓦、3瓦甚至更高,全靠往里面狂加氧化铝、氮化铝这些导热矿物粉。粉末一颗挨着一颗贴在一起,在胶水里搭出一条条散热的“石子路”,热量才能传出来。
但问题就出在这:粉末加得越多,胶水必定越稠。最头疼的是,粘度不是匀速变稠的,一旦粉末加到某个临界点,胶水流动阻力会突然打滚往上翻,直接变成化不开的稠泥巴。导热和流动性就像按跷跷板,两头很难兼得。所以看高导热胶,别光听供应商吹导热数字有多大,先看这粘度在产线上到底流不流得动。
二、 既要导热好又要流得动:配方上的3个解决办法
做配方的工程师为了让高导热胶水不那么稠,通常会使出3招,但每一招都有代价:
1. 把粉末做成球形,不用片状粉
同样重量的导热粉,球形氧化铝表面圆滑、摩擦小,胶水流动起来就像肚子里装满了小钢珠,粘度明显比不规则片状粉低得多。这招性价比很高,但单靠换成球形,导热顶到2.5W/(m·K)左右也就很难再往上走了。
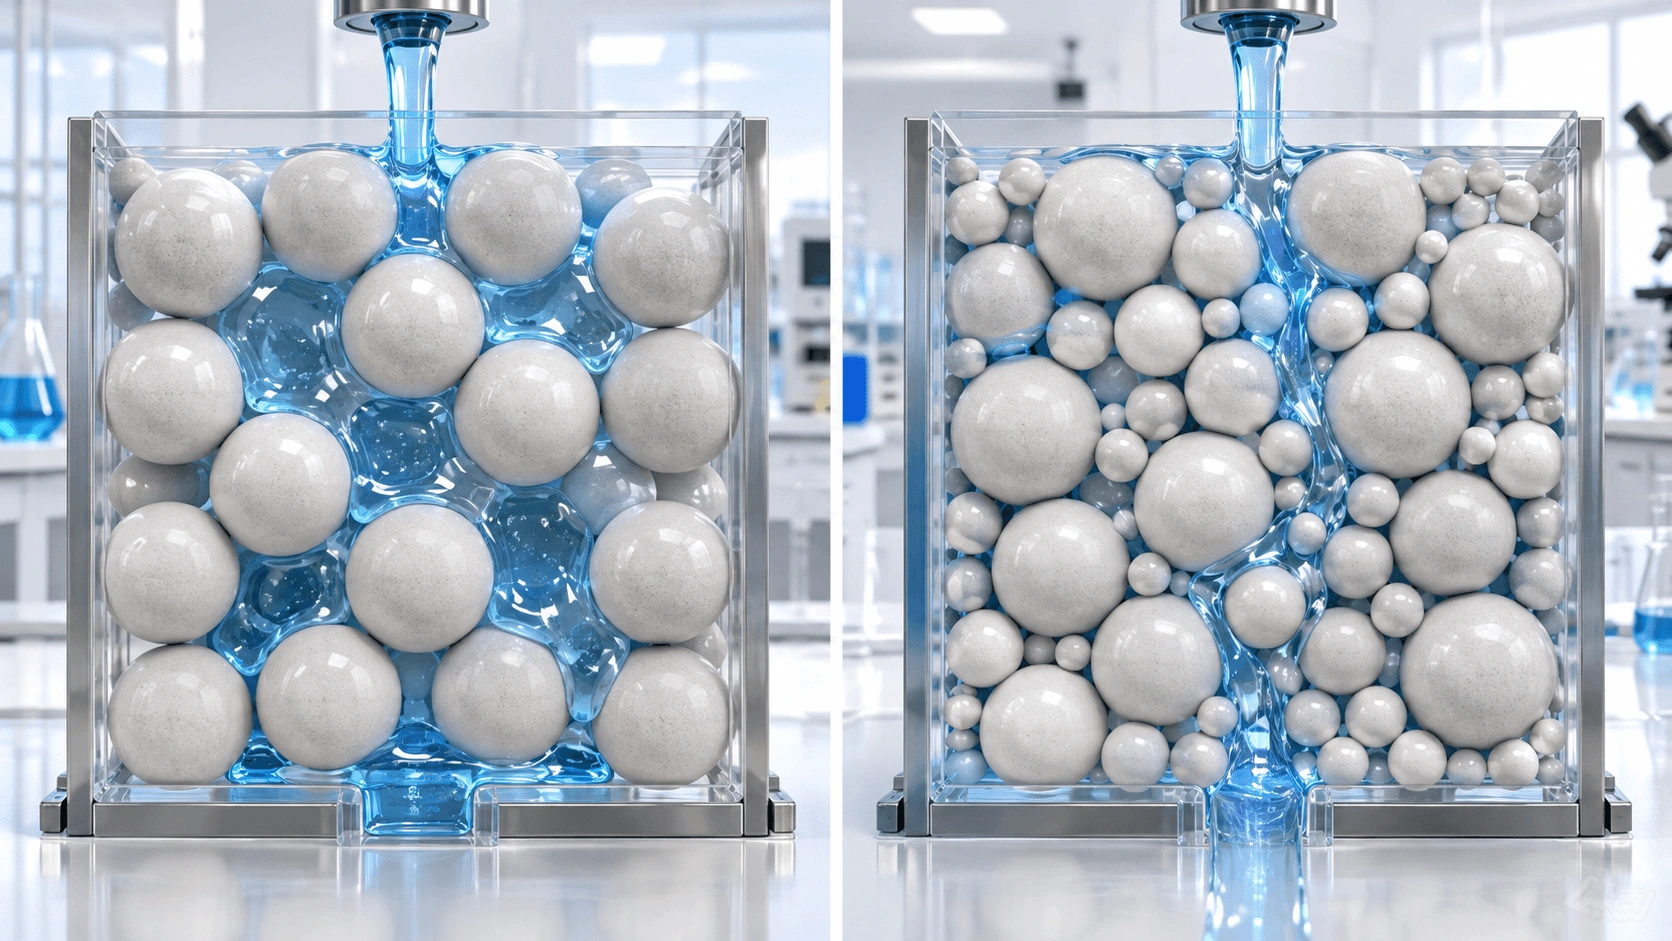
2. 大小颗粒搭配着掺
大颗粒搭骨架,中颗粒填缝隙,小颗粒补微孔(比如拿40微米和10微米的球形粉按比例配)。这样粉末堆得更紧实,同样的导热指标,胶水没那么稠。但小颗粒绝对不能贪多,太细的粉末表面积大得惊人,胶水润不过来,反而会像生粉糊一样发稠,固化时还会剧烈放热。
3. 给粉末表面穿一层“润滑外衣”
用硅烷偶联剂把粉末表面处理一下,让无机矿物粉和有机胶水更好融合,胶水能稀一点,粉末也不容易沉淀。但这层外衣不能加多,稍微加超标,胶水固化就不彻底,阻燃性能也会跟着下降。
真正好用的高导热胶,是在这3招之间反复权衡试出来的,绝不是换个贵粉末那么简单。
三、 为什么高导热胶总抽不干净气泡?产线容易踩的3个雷
很多人以为气泡全是灌胶时卷进去的,其实没那么简单。
高导热胶在出厂搅拌时,粉末本身的微孔里就藏满了空气。如果胶水粘度本来就大,灌进外壳后再去抽真空,稠胶水早就把微小气泡死死裹在里面,根本浮不上来,这时候强行抽真空,反而会把气泡拉扯成不规则的空洞。
在产线除气泡,要注意3个细节:
-
搅拌不是转得越猛越好:重质导热粉转得太猛会产生离心分层,粉末被甩到桶壁沉淀,打出来的胶局部导热根本不均匀。稳妥的做法是:先慢速拌匀湿润,再中速分散,最后慢速排泡。
-
别乱加消泡剂:普通消泡剂会破坏导热粉表面的包覆层,颗粒之间贴不紧,实测导热能直接掉8%到12%,而且不同批次性能忽高忽低。
-
抽真空别抽得太狠:负压抽得过头,把胶水里的微量低沸点助剂直接抽挥发了,胶水固化后的硬度和韧性就会变味。
四、 看实测数据:导热提上去后,粘度和强度要付出什么代价?
从实际工业环氧导热胶的实测参数看,这种相互拉扯的关系非常直观:
| 导热等级 | A组份粘度 | 混合后粘度 | 拉伸强度 | 剪切强度 |
|---|---|---|---|---|
| 2.0W/(m·K) | 75000mPa·s | 22000mPa·s | ≥20MPa | ≥10MPa |
| 3.0W/(m·K) | ≤125000mPa·s | ≤40000mPa·s | ≥15MPa | ≥9MPa |
| 3.5W/(m·K) | 150000mPa·s | 45000mPa·s | ≥12MPa | ≥8MPa |
导热从2.0提到3.5,涨了75%;但混合粘度直接从22000翻到45000mPa·s,翻了一倍多!更要命的是,粉末加得太满,胶水原本的韧性被挤没了,拉伸和剪切强度都在往下掉。你买到的是更高的导热数字,付出的却是灌不动的施工风险,以及抗震变脆的机械代价。
怎么把粘度降下来?换固化体系
在同等导热要求下,改用酸酐固化是降粘很有效的途径:
同样做3.5瓦导热,普通胺类固化的混合粘度在45000mPa·s,改用酸酐固化能压到35000mPa·s;如果是2.0瓦的胶,胺固化要22000mPa·s,酸酐固化能直接降到13000mPa·s,粘度几乎砍掉四成。
但车间设备得跟上:酸酐体系管道要预热到80℃,烘道要走90℃烤1小时,跟着再走110℃~130℃烤3小时。换来的好处是耐温极限能从150℃提升到180℃,特别适合车规级高温工况。
五、 怎样选才不返工?车间挑选高导热胶的正确顺序
别一上来就按导热参数表挑胶水,十有八九要返工。正确的顺序是:先算芯片到底需要多少导热,再看外壳缝隙能不能灌得进去,最后看车间烘箱能不能配合。
-
缝隙只有0.05mm~0.2mm的超细微隙,不宜盲目上高导热胶,老老实实选混合粘度在300~1000mPa·s的低粘渗透型;
-
动力电池或高压模块要求V-0阻燃灌封,粘度在3000~8000mPa·s之间选1.2~1.5瓦的型号综合平衡较为理想,比如利德尔LEADEREP5413这类成熟产品;
-
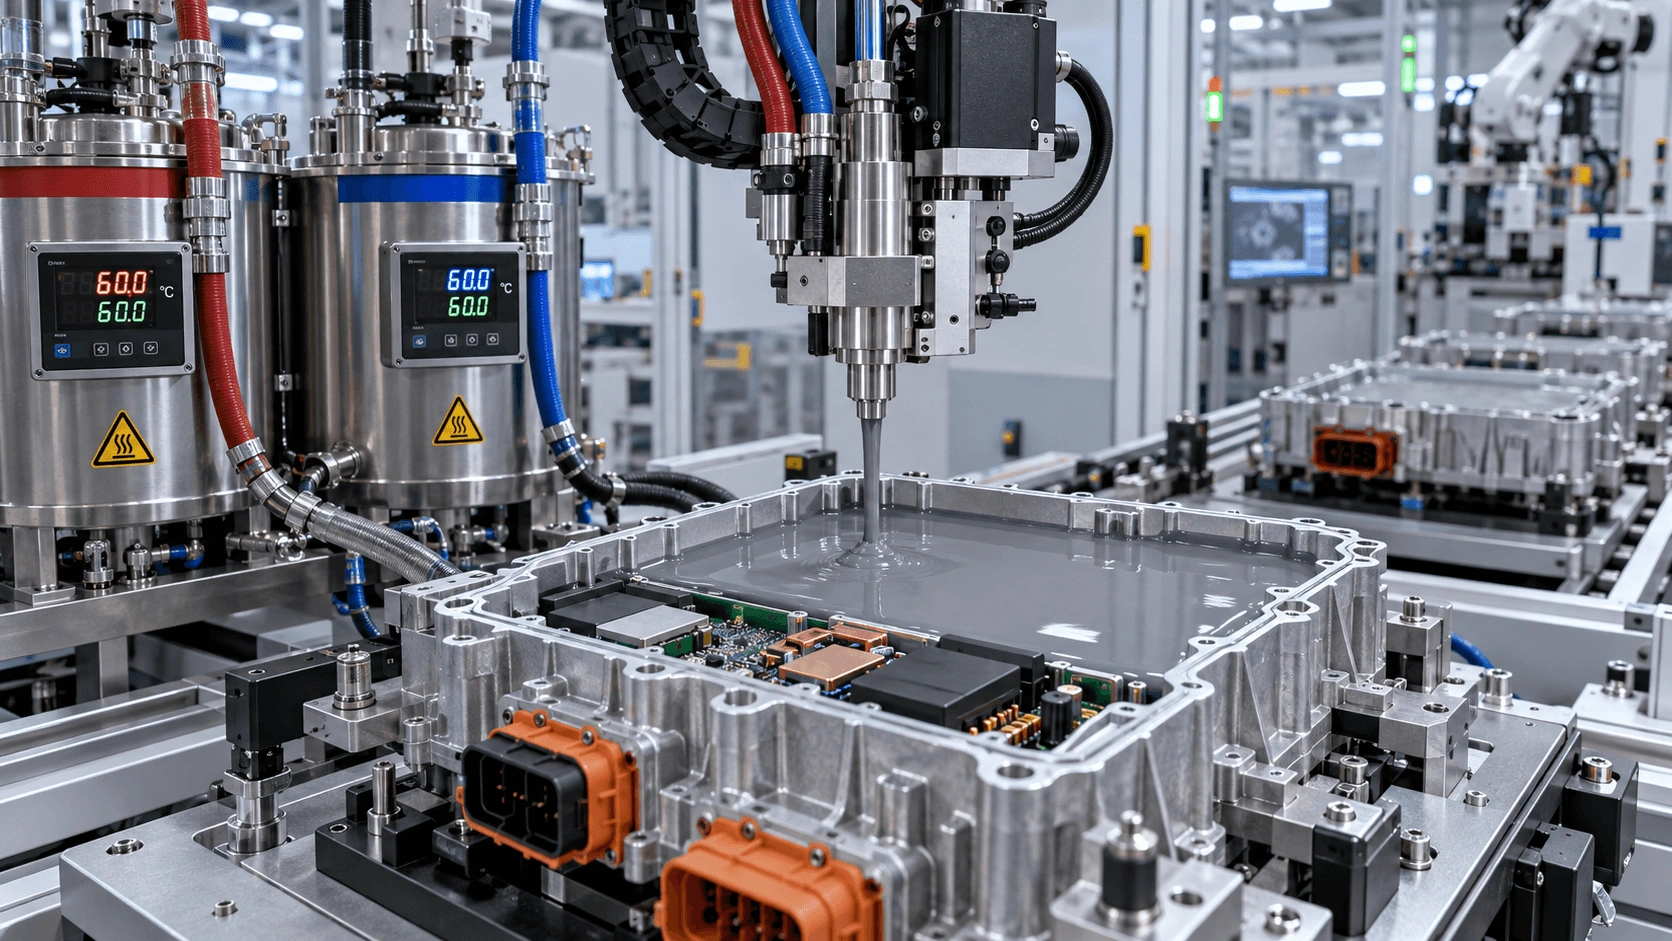
如果散热要求极为严苛,必须上3.0瓦以上的高导热胶(比如选低应力硅胶体系的三纳SEPNASS269),产线就得提前把配套设备配齐:加上料桶加热套、精密螺杆泵和真空浇注箱,靠设备把高粘度化解掉。
六、 车间常见技术疑问解答
问:为什么换了导热更高的胶,芯片反而更烫了?
答:绝大多数是因为芯片底下垫了一层空气。高导热胶水太稠了,如果没有加热辅助流动,胶水根本填不满芯片底下的细微坑洼,留下了肉眼看不见的空气缝隙。空气是最差的导热体,哪怕只有薄薄0.05毫米的空气隔层,你上面用多好的导热胶,热量都传不出去。
问:胺类固化和酸酐固化到底该怎么选?
答:关键看车间的烘箱条件。如果产线节拍快、没有阶梯加热大烘道,选胺类常温或中温固化;如果产品耐温要求极高(180℃以上),而且厂里有阶梯加热烘道,选酸酐体系降粘、提耐温优势更明确。